
Czym są zgrzewarki do pokryć basenowych i wykładzin basenowych?
Maszyny do zgrzewania pokryć i wykładzin basenowych to urządzenia przemysłowe, które wykorzystują ciepło, ciśnienie i prędkość do łączenia tkanin termoplastycznych — w tym PVC, polietylenu i siatki winylowej — w wodoodporne, wytrzymałe połączenia stosowane w produktach przeznaczonych do basenów prywatnych i komercyjnych.
Maszyny wykorzystywane do produkcji pokryć basenowych różnią się od tych stosowanych do produkcji wykładzin basenowych. Każdy rodzaj produktu charakteryzuje się odmiennymi wymaganiami konstrukcyjnymi, profilami materiałów oraz procesami produkcyjnymi, dlatego też specjalistyczne maszyny do zgrzewania tworzyw sztucznych w szwach pokryć basenowych i wykładzin są dostosowane do konkretnych materiałów i celów produkcyjnych. Zrozumienie tej różnicy stanowi punkt wyjścia do wyboru odpowiedniego sprzętu.
Niezależnie od tego, czy zajmują się Państwo produkcją słonecznych pokryć basenowych, pokryć zabezpieczających czy winylowych wykładzin basenowych, wybrana przez Państwa spawarka ma bezpośredni wpływ na jakość szwów, szybkość produkcji oraz koszt jednostkowy. Firma Miller Weldmaster projektuje i produkuje spawarki przeznaczone specjalnie dla producentów pokryć basenowych i wykładzin — od standardowych urządzeń obsługiwanych przez jednego operatora po w pełni zautomatyzowane systemy, które w jednym cyklu wykonują spawanie, cięcie i rozcinanie. Niniejszy przewodnik zawiera wszystkie informacje niezbędne do wyboru odpowiedniej maszyny dostosowanej do Państwa potrzeb.
Kluczowe wnioski
- Pokrywy basenowe i wykładziny zgrzewa się za pomocą gorącego powietrza, gorącego klina lub zgrzewania radiowego (RF); wybór odpowiedniej metody zależy od rodzaju materiału i rodzaju spoiny. Pokrywy z polietylenu (PE) i polipropylenu (PP) zgrzewa się gorącym powietrzem. Wykładziny z PVC i winylu zgrzewa się metodą RF, gorącym powietrzem lub gorącym klinem.
- Zautomatyzowane systemy spawania pokryć basenowych umożliwiają spawanie wielu rolek jednocześnie, cięcie i rozcinanie pokryć za naciśnięciem przycisku oraz ograniczają konieczność ręcznego przenoszenia materiałów.
- Miller Weldmaster Maszyny obsługują wszystkie główne materiały, z których wykonane są pokrywy basenowe i wykładziny: PVC, HDPE, LDPE, PP oraz siatkę winylową.
- Maszyny standardowe nadają się do produkcji w mniejszych ilościach lub do realizacji zleceń niestandardowych. Systemy zautomatyzowane są przeznaczone do ciągłej produkcji na dużą skalę.
Wybierz firmę „ Miller Weldmaster ”, jeśli potrzebują Państwo maszyn do zgrzewania pokryć basenowych i wykładzin
Miller Weldmaster Organizujemy montaż na miejscu oraz szkolenie operatorów z udziałem Państwa zespołu, przy czym technicy przebywają na miejscu od 1 do 3 dni, w zależności od typu maszyny. Ponadto przed dokonaniem zakupu zapewniamy bezpłatne próbki spawów wykonane z Państwa materiałów, co pozwala Państwu z całą pewnością ocenić wytrzymałość spoiny, jej wygląd i jakość przed podjęciem decyzji o inwestycji.
Pokrywy basenowe a wykładziny basenowe: jakie są wymagania w każdym z tych przypadków
| Pokrowce na baseny | Wykładziny basenowe | |
|---|---|---|
| Funkcja podstawowa | Ochrona powierzchni, zatrzymywanie ciepła, bezpieczeństwo | Membrana hydroizolacyjna konstrukcyjna |
| Typowe materiały | PE, PP, PVC, siatka winylowa | PVC/winyl, HDPE, LDPE |
| Główne rodzaje spoin | Szwy w panelach płaskich, cięte na wymiar | Szwy płaskie, spoiny obwodowe ścianek bocznych |
| Priorytet produkcyjny | Szybkość, możliwość obróbki wielu rolek, zgrzewanie, cięcie i rozcinanie | Wytrzymałość szwu, precyzja, kompatybilność materiałowa |
| Preferowana metoda spawania | Gorące powietrze (PE/PP); RF (pokrycia z PVC) | RF, gorące powietrze lub gorący klin (PVC/winyl); gorące powietrze lub gorący klin (PE) |
Dlaczego spawanie jest lepszym rozwiązaniem niż szycie lub klejenie w przypadku produktów basenowych
Produkty basenowe są narażone na promieniowanie UV, działanie środków chemicznych stosowanych w basenach oraz ciągłe obciążenia mechaniczne. Szwy tworzą otwory po igłach, przez które przedostaje się woda i które stają się punktami wejścia dla procesów degradacji chemicznej. Połączenia klejowe są podatne na działanie ciepła, wilgoci oraz rozwarstwianie się z upływem czasu — a są to warunki nieuniknione w środowisku basenowym.
Prawidłowo zgrzane połączenie nie zawiera żadnych otworów, kleju ani oddzielnych elementów mocujących. Dwie warstwy materiału termoplastycznego są ze sobą bezpośrednio zgrzane — strefa zgrzewu stanowi kontynuację samej tkaniny.
Technologie spawalnicze stosowane przy produkcji pokryć basenowych i wykładzin basenowych
Zgrzewanie gorącym powietrzem pokryć basenowych
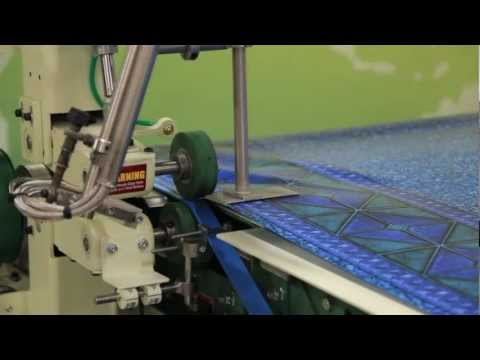
Zgrzewanie gorącym powietrzem jest najczęściej stosowaną metodą produkcji pokrowców basenowych z polietylenu i polipropylenu. Zgrzewarka kieruje precyzyjnie kontrolowany strumień ogrzanego powietrza pomiędzy dwie nakładające się na siebie warstwy tkaniny termoplastycznej. Gdy powierzchnie materiału miękną, wałek dociskowy natychmiast je ze sobą łączy — tworząc ciągły, hermetyczny szew w miarę przesuwania się maszyny wzdłuż panelu.
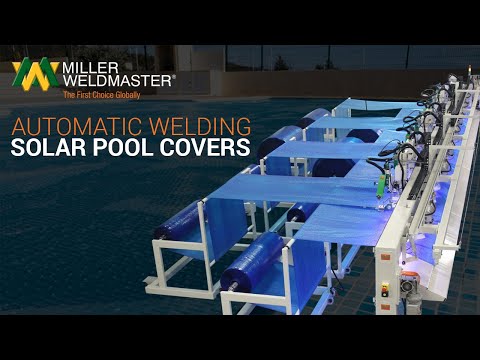
Zgrzewanie gorącym powietrzem doskonale nadaje się do produkcji zautomatyzowanej, ponieważ proces ten może przebiegać w trybie ciągłym z dużą prędkością. Zautomatyzowane systemy zgrzewania gorącym powietrzem mogą jednocześnie pobierać materiał z wielu rolek, zgrzewać szwy oraz przycinać gotową osłonę na odpowiednią długość w jednym cyklu roboczym. Dzięki temu zgrzewanie gorącym powietrzem jest preferowaną technologią wśród producentów wytwarzających na dużą skalę osłony do paneli słonecznych, osłony zabezpieczające oraz osłony siatkowe.
Gorące powietrze służy również do zgrzewania PVC i winylu, więc w przypadku wykładziny basenowej z PVC wybór zależy od rodzaju połączenia: w przypadku połączeń paneli wykładziny powszechnie stosuje się zgrzewanie RF, natomiast zgrzewanie gorącym klinem służy do łączenia wąska i krawędzi na maszynie 116 Pool Beading firmy „ Miller Weldmaster ”.
Zgrzewanie RF (częstotliwością radiową) wykładzin basenowych
Zgrzewanie RF — zwane również zgrzewaniem o częstotliwości radiowej, zgrzewaniem dielektrycznym lub zgrzewaniem wysokoczęstotliwościowym (HF) — jest szeroko stosowane w przypadku wykładzin basenowych z PVC i winylu. Zgrzewarka RF przepuszcza energię elektromagnetyczną przez materiał PVC znajdujący się pomiędzy dwiema elektrodami. Ponieważ PVC jest materiałem polarnym, pole elektromagnetyczne powoduje szybkie drgania jego cząsteczek, co prowadzi do wytworzenia ciepła wewnątrz samego materiału, a nie z zewnętrznego źródła ciepła.
Ten wewnętrzny mechanizm ogrzewania zapewnia powstanie spoiny, która łączy materiał na całej jego głębokości, a nie tylko na powierzchni. W przypadku wykładzin basenowych — które muszą utrzymywać wodę pod stałym ciśnieniem hydrostatycznym oraz wytrzymywać wieloletnie oddziaływanie substancji chemicznych — taka głębokość połączenia ma kluczowe znaczenie.
Miller Weldmaster oferuje zarówno standardowe zgrzewarki radiowe, jak i systemy radiowe projektowane na zamówienie dla producentów o specyficznych wymaganiach produkcyjnych, takich jak niestandardowe wymiary stołów, konfiguracje wieloelektrodowe lub integracja z istniejącą linią produkcyjną.
Zgrzewanie impulsowe i ultradźwiękowe: niszowe zastosowania w basenach
W spawaniu impulsowym do listwy zgrzewającej doprowadzany jest krótki, kontrolowany impuls prądu elektrycznego, co powoduje wytworzenie ciepła na styku materiałów i natychmiastowe schłodzenie pod ciśnieniem. Metoda ta nie wymaga czasu rozgrzewania, co sprawia, że nadaje się do prac naprawczych, małych serii produkcyjnych oraz zastosowań, w których wymagane są precyzyjne, punktowe spoiny. Firma Miller Weldmaster wymienia swój model Impulse Extreme jako urządzenie przeznaczone do prac związanych z basenami.
W spawaniu ultradźwiękowym wykorzystuje się drgania mechaniczne o wysokiej częstotliwości w celu wytworzenia ciepła na styku łączonych elementów. Jest to raczej opcja przeznaczona do konkretnych zastosowań, a nie główna metoda produkcji pokryć basenowych lub wykładzin.
Materiały, z których wykonuje się pokrywy i wykładziny basenowe, oraz sposoby ich zgrzewania
Rodzaj przetwarzanego materiału determinuje metodę zgrzewania, konfigurację urządzenia oraz parametry zgrzewania (temperaturę, prędkość i ciśnienie). Poniżej przedstawiono główne materiały, z których wykonane są pokrywy basenowe i wykładziny, oraz sposoby ich zgrzewania. Aby uzyskać pełniejszy obraz tego, z czego wykonane są pokrywy basenowe, zapoznaj się z naszym przewodnikiem po materiałach stosowanych do produkcji pokrywy basenowych.
Materiały na pokrywy basenowe
Pokrywy basenowe są produkowane z różnych rodzajów materiałów, z których każdy charakteryzuje się odmienną odpornością na promieniowanie UV, masą oraz właściwościami użytkowymi:
- Polietylen odporny na promieniowanie UV(PE / HDPE / LDPE): Dominujący materiał stosowany w solarnych pokrywach basenowych oraz większości solidnych pokryw zabezpieczających. Lekki, odporny na promieniowanie UV, dostępny w wersji bąbelkowej, płaskiej oraz laminowanej pianką. Zgrzewany gorącym powietrzem.
- Polipropylen (PP): Stosowany do produkcji siatkowych osłon zabezpieczających, które przepuszczają wodę deszczową, jednocześnie zatrzymując zanieczyszczenia. Konstrukcja tkana; zgrzewana gorącym powietrzem przy parametrach odpowiednich dla PP.
- Tkanina powlekana PVC: Stosowana do produkcji wysokiej jakości pokrowców pełnych oraz niektórych pokrowców do basenów komercyjnych. Jest cięższa od tkaniny powlekanej PE; w zależności od konstrukcji można ją zgrzewać za pomocą fal radiowych (RF) lub gorącym powietrzem, o ile pozwala na to gramatura powłoki PVC.
Materiały na wykładziny basenowe
Wybór materiału wykładziny basenowej zależy od rodzaju basenu, warunków chemicznych wody oraz wymaganej trwałości wykładziny:
- PVC / winyl: Dominujący materiał stosowany do wykładzin basenów prywatnych, zarówno naziemnych, jak i wkopanych. Elastyczny, nadający się do nadruku wzorów dekoracyjnych oraz odporny chemicznie na środki do konserwacji basenów. Zgrzewany za pomocą fal radiowych (RF), gorącego powietrza lub gorącego klina.
- HDPE (polietylen o wysokiej gęstości): Stosowany w basenach komercyjnych, parkach wodnych oraz w instalacjach specjalistycznych wymagających większej odporności chemicznej lub sztywności konstrukcyjnej. Spawany za pomocą gorącego powietrza lub gorącego klina.
- LDPE (polietylen o niskiej gęstości): Stosowany w niektórych zastosowaniach związanych z wykładzinami w budynkach mieszkalnych oraz w instalacjach specjalistycznych. Bardziej elastyczny niż HDPE; zgrzewany gorącym powietrzem.
Grubość i waga materiału mają wpływ na prędkość spawania, ustawienia temperatury oraz wymagany profil ciśnienia. Grubsze materiały wykładzinowe wymagają niższych prędkości i wyższych temperatur niż cieńsze powłoki. Firma Miller Weldmaster może wykonać bezpłatną próbkę spawania na Państwa konkretnym materiale w celu potwierdzenia parametrów przed skonfigurowaniem lub zakupem maszyny.
Wybór odpowiedniej spawarki do pokryć basenowych lub wykładzin basenowych
Wybór odpowiedniej spawarki sprowadza się do podjęcia pięciu decyzji. Proszę rozpatrywać je po kolei — każda z nich zawęża zakres opcji i prowadzi do wyboru konfiguracji odpowiedniej dla Państwa linii produkcyjnej.
Krok 1 – Określenie rodzaju materiału
Zacznij od tego. Rodzaj materiału determinuje metodę zgrzewania, co znacznie zawęża wybór odpowiedniej maszyny. Pokrycia z polietylenu (PE) i polipropylenu (PP) zgrzewa się za pomocą gorącego powietrza. Wykładziny basenowe z PVC lub winylu można zgrzewać za pomocą fal radiowych (RF), gorącego powietrza lub gorącego klina, w zależności od rodzaju spoiny. Jeśli na Państwa linii produkcyjnej przetwarzane są oba rodzaje materiałów, zgrzewarka na gorące powietrze może zgrzewać oba, lub mogą Państwo dodać zgrzewarkę RF do zgrzewania paneli wykładzinowych. W razie wątpliwości prosimy o zamówienie bezpłatnej próbki zgrzewu na stronie Miller Weldmaster , aby przed zakupem uzyskać fachową poradę.
Krok 2 – Określenie wielkości produkcji
To właśnie wielkość produkcji decyduje o tym, czy potrzebna jest standardowa, czy zautomatyzowana spawarka. W przypadku produkcji o małej lub średniej wielkości, takiej jak zamówienia indywidualne lub mniejsze serie, zazwyczaj stosuje się maszyny ręczne lub półautomatyczne obsługiwane przez jedną osobę, co wiąże się z niższymi kosztami początkowymi, ale wyższymi kosztami pracy na sztukę. W przypadku produkcji wielkoseryjnej opłacalne są systemy zautomatyzowane, które ograniczają nakłady pracy, mechanicznie obsługują transport materiałów oraz zapewniają stałą jakość spoin w długich seriach. Dokładny próg zależy od złożoności produktu i kosztów pracy, a zespół sprzedaży firmy Miller Weldmaster może pomóc w wyborze rozwiązania najlepiej dostosowanego do Państwa działalności.
Krok 3 – Wybór funkcji: wyłącznie spawanie czy spawanie, cięcie i nacinanie
Niektórzy producenci potrzebują maszyn przeznaczonych wyłącznie do zgrzewania szwów, podczas gdy inni czerpią korzyści z połączenia zgrzewania, cięcia i rozcinania w ramach jednego zautomatyzowanego cyklu. Zautomatyzowane systemy firmy Miller Weldmaster mogą wykonywać wiele operacji jednocześnie, pobierając materiał z wielu rolek, zgrzewając szwy, przycinając panele na wymiar oraz rozcinając nadmiarowe krawędzie. Taka integracja usprawnia produkcję, skracając czas obsługi i zapewniając spójność wymiarową. Efektem jest gotowa osłona basenowa, wyprodukowana w sposób wydajny z surowego materiału rolkowego w ramach jednej ciągłej operacji.
Krok 4 – Proszę rozważyć rodzaj basenu i rozmiar produktu
Miller WeldmasterBaseny naziemne przeznaczone do użytku prywatnego, baseny wbudowane w ziemię wykonane na zamówienie oraz baseny komercyjne wymagają pokryć i wykładzin o różnych rozmiarach i kształtach. Państwa spawarka musi być przystosowana do największego rozmiaru panelu w Państwa asortymencie produktów. W przypadku wykładzin basenowych spawanie wzdłużne może odbywać się na osobnej maszynie: maszyna 116 Pool Beading firmy spawa wzdłużną krawędź do brzegu wykładziny za pomocą spawania gorącym klinem, a jej opcjonalny system ścianek bocznych spawa jednocześnie brzeg do ścianki oraz krawędź wzdłużną do brzegu.
Krok 5 – Ocena szkoleń, wsparcia i długoterminowej obsługi
Maszyna to tylko część całości. Firma Miller Weldmaster organizuje montaż i szkolenia na miejscu, a technicy pozostają na miejscu przez 1 do 3 dni, w zależności od typu maszyny. Przeprowadzają oni szkolenia dla Państwa operatorów w zakresie konfiguracji, parametrów spawania, konserwacji oraz kontroli jakości, dzięki czemu nie muszą Państwo radzić sobie z tym samodzielnie. Zapewniamy również bieżącą obsługę serwisową, dostawy części zamiennych oraz wsparcie techniczne, aby zagwarantować długą żywotność urządzeń i zminimalizować przestoje. Wsparcie to ma szczególne znaczenie w przypadku systemów zautomatyzowanych, w których ciągłość produkcji ma kluczowe znaczenie.
Zalecany typ maszyny do produkcji pokryć basenowych i wykładzin basenowych
| Scenariusz produkcji | Zalecany typ maszyny | Metoda spawania | Kluczowe kompetencje |
|---|---|---|---|
| Pokrywy basenowe wykonywane na zamówienie lub w małych seriach | Standardowa ręczna maszyna na gorące powietrze | Gorące powietrze | Spawanie jednoszybowe; sterowane przez operatora; mniejsza wielkość produkcji |
| Pokrowce słoneczne i zabezpieczające produkowane na dużą skalę | Zautomatyzowany system ogrzewania gorącym powietrzem (np. M100) | Gorące powietrze | Zgrzewa wiele rolek i przycina każdą osłonę na odpowiednią długość |
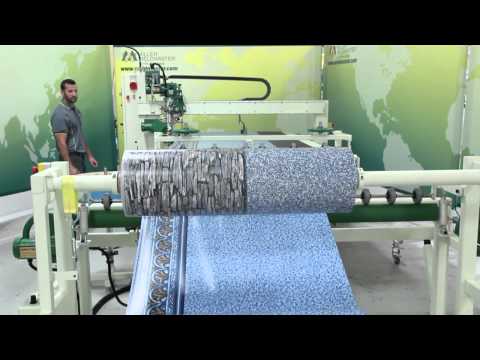
| Produkcja wykładzin basenowych z PVC / winylu | Standardowa lub wykonana na zamówienie zgrzewarka radiowa | RF / dielektryk | Wodoszczelne połączenia z PVC i winylu |
| Spoiny obwodowe ścianek bocznych wykładziny | 116 Pool Beading maszyna | Gorący klin | Zgrzewa pasek z krawędzią wkładki; opcjonalny system ścianek bocznych |
| Produkcja z dwóch materiałów (pokrycia z PE + wkłady z PVC) | Dwie oddzielne maszyny lub niestandardowy system wielotechnologiczny | Gorące powietrze + RF | Każdy materiał spawany przy użyciu odpowiedniej technologii |
Standardowe a zautomatyzowane maszyny do zgrzewania pokryć basenowych i wykładzin
Wybór między standardową maszyną a zautomatyzowanym systemem stanowi decyzję inwestycyjną o największym znaczeniu, jaką podejmuje producent pokrowców basenowych lub wykładzin basenowych. Obie kategorie zapewniają spoiny o jakości produkcyjnej. Różnica polega na wydajności, zapotrzebowaniu na siłę roboczą oraz elastyczności operacyjnej, a wielu producentów ostatecznie przechodzi na zautomatyzowaną produkcję pokrowców basenowych i wykładzin basenowych, aby nadążyć za popytem i spełnić oczekiwania dotyczące jakości.
Standardowe (ręczne) spawarki
Maszyny standardowe są obsługiwane ręcznie. Jeden operator kieruje materiałem przez maszynę, monitoruje jakość spoiny oraz przesuwa panel. Maszyny te nadają się do:
- Zamówienia na niestandardowe pokrywy basenowe lub wykładziny, w przypadku których każdy produkt ma indywidualne wymiary.
- Seria produkcyjna o mniejszej wielkości, która nie uzasadnia inwestycji kapitałowej w automatyzację.
- W przypadku zakładów, które się rozwijają i dążą do automatyzacji — standardowe maszyny stanowią dobry punkt wyjścia.
- Specjalne rodzaje szwów lub konfiguracje produktów, które wymagają oceny sytuacji i dostosowania ze strony operatora.
Standardowe urządzenia firmy Miller Weldmaster nadal zapewniają precyzyjne i powtarzalne parametry spawania — nie są to narzędzia ręczne ani spawarki przenośne. Urządzenia te charakteryzują się regulacją temperatury i prędkości, stałym dociskiem oraz taką samą kompatybilnością materiałową, jak systemy zautomatyzowane należące do tej samej kategorii technologicznej.
Zautomatyzowane systemy spawalnicze
Zautomatyzowane systemy spawalnicze są przeznaczone do ciągłej produkcji wielkoseryjnej; zapewniają one maksymalną wydajność na godzinę pracy dzięki automatycznej obsłudze materiału oraz utrzymaniu stałej jakości spoin.
Do kluczowych funkcji zautomatyzowanych systemów basenowych firmy „ Miller Weldmaster ” należą:
- Jednoczesne spawanie elementów o różnych szerokościach, łączące panele z różnych zwojów w jednym cyklu produkcyjnym.
- Automatyczne przycinanie do żądanej długości, co eliminuje konieczność wykonywania oddzielnych czynności związanych z cięciem.
- Materiał krawędzi tnącej zapewniający czystą, wykończoną krawędź.
- Cyfrowy wyświetlacz parametrów spawania, takich jak temperatura i prędkość.
- Ograniczenie operacji związanych z obsługą materiałów.
M100 to zautomatyzowany system do produkcji pokryć basenowych firm Miller Weldmaster, zaprojektowany do jednoczesnego zgrzewania wielu paneli i przycinania ich na wymiar. Rozwiązanie to jest przeznaczone dla producentów wytwarzających na dużą skalę pokrycia basenowe typu solarnego, zabezpieczającego oraz płaskiego, którzy dążą do zwiększenia wydajności produkcji i obniżenia kosztów jednostkowych.
Wybór między systemami standardowymi a zautomatyzowanymi zależy od wielkości produkcji oraz modelu zatrudnienia. Na przykład produkcja 50 niestandardowych pokrowców tygodniowo znacznie różni się od produkcji 500 standardowych pokrowców do paneli słonecznych dziennie. Zespół firmy Miller Weldmaster może pomóc w określeniu odpowiedniej inwestycji w oparciu o Państwa obecne i prognozowane potrzeby.
Wdrożenie własnej produkcji pokryć basenowych i wykładzin: analiza biznesowa
Wielu producentów pokryć basenowych i wykładzin basenowych zleca obecnie na zewnątrz część lub całość prac związanych ze spawaniem szwów. Decyzja o przeniesieniu tych prac do własnego zakładu — poprzez zakup spawarki — stanowi decyzję dotyczącą inwestycji kapitałowej. Trzy czynniki decydują o opłacalności tego przedsięwzięcia: redukcja kosztów, kontrola jakości oraz elastyczność produkcji.
Obniżenie kosztu jednostkowego a zlecanie szycia na zewnątrz
Outsourcing spawania wzdłużnego wiąże się z kosztem jednostkowym, który ponoszą Państwo w odniesieniu do każdego wysyłanego produktu. Koszt ten obejmuje marżę wykonawcy, koszty transportu, czas realizacji oraz koszty ogólne związane z koordynacją zewnętrznego etapu produkcji. Posiadanie własnej maszyny pozwala przekształcić ten powtarzający się koszt zmienny w stałą inwestycję kapitałową o określonym okresie zwrotu.
W przypadku producentów osiągających odpowiednią wielkość produkcji oszczędności jednostkowe wynikające z produkcji własnej szybko się kumulują. Koszt maszyny amortyzuje się w trakcie jej okresu użytkowania, podczas gdy oszczędności jednostkowe rosną wraz z każdą spawaną sztuką. Producenci, którzy przenoszą produkcję do własnego zakładu przy użyciu sprzętu firmy Miller Weldmaster , są również w lepszej sytuacji, jeśli chodzi o absorpcję wzrostu wielkości produkcji bez proporcjonalnego wzrostu kosztów — zwiększenie wielkości produkcji na maszynie będącej własnością wiąże się z niskimi kosztami krańcowymi; natomiast zwiększenie wielkości produkcji w ramach operacji zlecanej na zewnątrz wiąże się z pełnymi kosztami zmiennymi.
Kontrola jakości, za którą Państwo odpowiadają
W przypadku zlecenia spawania szwów na zewnątrz nie mają Państwo kontroli nad ustawieniami temperatury, parametrami ciśnienia ani kontrolami jakości poszczególnych szwów. Otrzymują Państwo gotowy produkt i muszą Państwo polegać na tym, że proces realizowany przez wykonawcę przebiegał w sposób spójny. Jeśli szew ulegnie uszkodzeniu w warunkach eksploatacyjnych — na wykładzinie basenowej poddanej ciśnieniu hydrostatycznemu lub na pokrywie zabezpieczającej pod obciążeniem — odpowiedzialność spoczywa na Państwa.
Posiadanie spawarki oznacza kontrolę nad procesem. To Państwo ustalają parametry spawania dostosowane do danego materiału, grubości oraz standardów jakości. Zautomatyzowane systemy wyświetlają parametry spawania, takie jak temperatura i prędkość, dzięki czemu operator widzi zmiany w miarę ich występowania. Jeśli w partii wystąpi problem, można go zidentyfikować bezpośrednio przy maszynie, a nie dopiero po dostawie.
Firmy zajmujące się montażem i dystrybucją basenów polegają na spójnych, pozbawionych wad połączeniach. Dzięki wprowadzeniu spawania na własny rachunek to Państwo, a nie dostawca, zyskują Państwo kontrolę nad tą spójnością.
Elastyczność przepustowości w obliczu sezonowego zapotrzebowania
Popyt na pokrywy basenowe ma charakter sezonowy. Znaczna część rocznego zapotrzebowania produkcyjnego przypada na okres od późnej zimy do wczesnego lata. Producenci korzystający z usług zewnętrznych w zakresie spawania borykają się z ograniczeniami dotyczącymi czasu realizacji właśnie w okresie, w którym szybkość ma największe znaczenie — firma zewnętrzna, która w marcu ma zaległości, nie może potraktować Państwa zamówień priorytetowo w stosunku do zamówień innych klientów.
Własne możliwości spawalnicze oznaczają, że to Państwo kontrolują harmonogram produkcji. Gdy popyt gwałtownie rośnie, mogą Państwo wydłużyć czas pracy maszyny. Zautomatyzowane systemy umożliwiają spawanie wielu rolek jednocześnie, co pozwala zwielokrotnić wydajność na godzinę pracy w szczycie sezonu bez proporcjonalnego wzrostu kosztów pracy. Po zakończeniu sezonu inwestycja kapitałowa pozostaje, podobnie jak korzyści operacyjne na następny rok.
Miller Weldmaster Maszyny do zgrzewania pokryć basenowych i wykładzin basenowych
Miller Weldmaster zajmuje się projektowaniem, produkcją oraz obsługą serwisową spawarek wykorzystywanych przez producentów pokryć basenowych i wykładzin na całym świecie. Oferta produktów obejmuje zarówno standardowe maszyny jednoosobowe przeznaczone do produkcji na zamówienie oraz w mniejszych seriach, jak i w pełni zautomatyzowane systemy przeznaczone do ciągłej produkcji wielkoseryjnej — a także specjalnie zaprojektowane rozwiązania dostosowane do potrzeb zakładów, których wymagania wykraczają poza zakres standardowej oferty, oparte na technologii zgrzewania gorącym powietrzem, gorącym klinem, częstotliwością radiową oraz zgrzewania impulsowego.
M100 — zautomatyzowany system spawania i cięcia pokryć basenowych
M100 to specjalnie zaprojektowany przez firmę „ Miller Weldmaster ” zautomatyzowany system do produkcji pokryć basenowych. Został on zaprojektowany tak, aby jednocześnie spawać ze sobą wiele paneli i przycinać gotowe pokrycie na odpowiednią długość — łącząc w ten sposób dwie odrębne operacje produkcyjne w jeden ciągły proces.
Model M100 jest przeznaczony dla producentów wytwarzających na dużą skalę osłony słoneczne, osłony zabezpieczające oraz inne płaskie osłony basenowe. Do głównych zalet produkcyjnych należą:
- Spawajcie wiele paneli w jednym zautomatyzowanym cyklu.
- Automatyczne przycinanie do żądanej długości — bez konieczności wykonywania dodatkowego cięcia.
- Tkanina i taśma kederowa są odwijane z regulacją napięcia, co pozwala ograniczyć konieczność ręcznego przenoszenia materiału.
- Ekran dotykowy sterownika PLC z funkcją zapisywania receptur, umożliwiający szybką zmianę ustawień.
Maszyna „ 116 Pool Beading ”
Maszyna typu „ 116 Pool Beading ” została zaprojektowana do realizacji jednego etapu produkcji wykładziny basenowej: zgrzewania paska z materiału z boczną ścianką wykładziny.
Wypustka to pasek utrzymujący wykładzinę w prowadnicy biegnącej wzdłuż górnej krawędzi ściany basenu, dlatego spoinę należy wykonać solidnie i równomiernie na całej długości panelu. Model 116 wykorzystuje spawanie gorącym klinem, zasilany dozownik wypustek oraz napędzany odwijacz winylu basenowego, a jego opcjonalny system ścianek bocznych umożliwia jednoczesne zgrzewanie obramowania ze ścianą oraz wypustki z obramowaniem.
Standardowe maszyny do produkcji basenów na mniejszą skalę lub na zamówienie
Dla producentów, którzy potrzebują spawania o jakości produkcyjnej przy mniejszych ilościach lub którzy wytwarzają niestandardowe pokrywy basenowe i wykładziny o zmiennych wymiarach, standardowa linia maszyn firmy Miller Weldmaster stanowi rozwiązanie o niższych nakładach inwestycyjnych, oparte na tych samych podstawach technologicznych, co systemy zautomatyzowane.
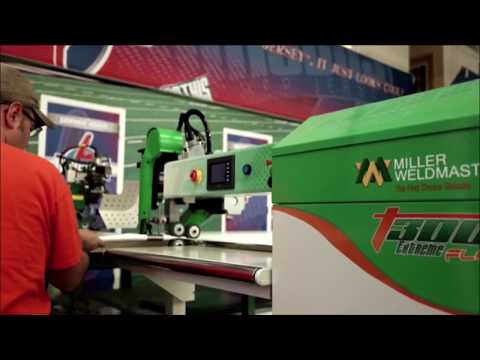
Miller WeldmasterWśród standardowych urządzeń tej firmy przeznaczonych do prac przy basenach znajdują się T300 Flex spawarki na gorące powietrze i na gorący klin T600 Flex, a także 112 Extreme przeznaczone do długich, prostych szwów, a także przenośną Triad Extreme Universal zgrzewarka na gorący klin oraz RFlex oraz zgrzewarki radiowe „RFlex Travel” do materiałów z PVC i PU. Urządzenia na gorące powietrze służą do zgrzewania materiałów pokryciowych i wykładzinowych z PE, PP i PVC; zgrzewarki radiowe zgrzewają PVC i winyl. Wszystkie urządzenia są wyposażone w regulację temperatury i prędkości, zapewniają stały nacisk oraz obejmują usługę montażu i szkolenia na miejscu świadczoną przez firmę Miller Weldmaster. Każde urządzenie przeznaczone do prac związanych z basenami znajduje się w wyszukiwarce urządzeń basenowych.
Indywidualne i specjalnie zaprojektowane rozwiązania w zakresie spawania basenów
Niektórzy producenci pokryć basenowych i wykładzin basenowych mają wymagania produkcyjne wykraczające poza standardowy zakres: niestandardowe kształty basenów, niezwykle szerokie panele, linie produkcyjne wykorzystujące wiele materiałów, integracja z istniejącymi komórkami produkcyjnymi lub konkretne cele dotyczące wydajności, które wymagają systemu zaprojektowanego specjalnie do tego celu.
Miller Weldmaster projektuje i buduje niestandardowe zautomatyzowane systemy spawalnicze dostosowane do tych wymagań. Niestandardowe systemy RF są dostępne dla producentów, którzy potrzebują niestandardowych konfiguracji elektrod lub geometrii stołów i pragną skorzystać z niestandardowej technologii maszyn wykorzystujących częstotliwość radiową (RF). Niestandardowe systemy gorącego powietrza są dostępne do zastosowań z wieloma walcami, o dużej szerokości lub wymagających dużej prędkości. Punktem wyjścia jest rozmowa ze specjalistą ds. zastosowań z firmy Miller Weldmaster — a nie wybór z katalogu.
Sprawdź, która maszyna z serii „ Miller Weldmaster ” najlepiej pasuje do Państwa linii produkcyjnej pokryć basenowych lub wykładzin basenowych. Prosimy o zamówienie bezpłatnej próbki spoiny wykonanej z Państwa materiału lub o kontakt ze specjalistą ds. spawania w celu omówienia Państwa wymagań produkcyjnych.