
Co powinien wiedzieć każdy producent rur CIPP
Maszyny do spawania rur metodą CIPP (Cured in Place Pipeline) to zautomatyzowane systemy, które spawają i zszywają rolki włókniny oraz tkaniny powlekanej, tworząc w ten sposób ciągłe rury wykładzinowe wykorzystywane do bezwykopowej renowacji rurociągów. Linie produkcyjne CIPP firmy Miller Weldmaster wyprodukowały dotychczas miliony stóp bieżących wykładzin na całym świecie.
Kluczowe wnioski
- Produkcja rur z wykładziną CIPP wymaga w pełni zautomatyzowanych systemów spawania lub zszywania — urządzenia ręczne nie są w stanie zapewnić jednolitej jakości szwu ani ciągłości produkcji na skalę przemysłową, jakiej wymagają rury z wykładziną.
- Własna produkcja wykładzin przy użyciu specjalistycznej spawarki CIPP jest zazwyczaj bardziej opłacalna niż zakup gotowych wykładzin, co zapewnia producentom większą kontrolę nad marżą oraz elastyczność w zakresie dostaw.
- Konfiguracja maszyny musi być dostosowana do konstrukcji wkładki: jednowarstwowej lub dwuwarstwowej, z filcu lub tkaniny powlekanej, z szwem zakładkowym lub stykowym — niewłaściwe ustawienie powoduje powstawanie odpadów, a nie gotowego produktu.
- Miller WeldmasterSystemy automatyzacji CIPP tej firmy wyprodukowały na całym świecie miliony stóp bieżących rur wykładzinowych i można je skonfigurować zarówno do rur renowacyjnych, jak i kalibracyjnych.
- Wsparcie posprzedażowe — szkolenia operatorów, dostępność części zamiennych oraz rozwiązywanie problemów związanych z procesem — ma równie duże znaczenie jak parametry techniczne maszyn przy ocenie dostawcy sprzętu do metod CIPP.
Zasady produkcji rur CIPP
Czym jest sprzęt do spawania rurociągów metodą CIP?
Sprzęt do spawania rur metodą CIPP (Cured-in-place pipeline) to w pełni zautomatyzowane maszyny przemysłowe służące do produkcji wkładów CIPP z rolek surowej tkaniny. Nie jest to sprzęt przeznaczony do montażu w terenie. Firma Miller Weldmaster projektuje i buduje maszyny odpowiedzialne za produkcję wkładów na długo przed ich dostarczeniem na plac budowy.
Wkład CIPP to elastyczna rura z tkaniny nasączona żywicą termoutwardzalną, którą wprowadza się do uszkodzonej rury nośnej, gdzie utwardza się ona na miejscu, tworząc nową rurę wewnątrz istniejącej. Proces ten, znany jako rura utwardzana na miejscu (CIPP), stanowi bezwykopową metodę renowacji stosowaną do naprawy uszkodzonych rurociągów bez konieczności prowadzenia wykopów. Sama wkładka stanowi element konstrukcyjny — a sprzęt spawalniczy służy do jej wytwarzania.
Przed dokonaniem oceny sprzętu ważne jest zrozumienie procesu produkcyjnego. Poniższe sekcje wyjaśniają, w jaki sposób wytwarzana jest wkładka, jakie rodzaje maszyn są do tego wykorzystywane oraz jakie kluczowe czynniki należy wziąć pod uwagę przy doborze systemu.
W jaki sposób wytwarzana jest wkładka CIPP?
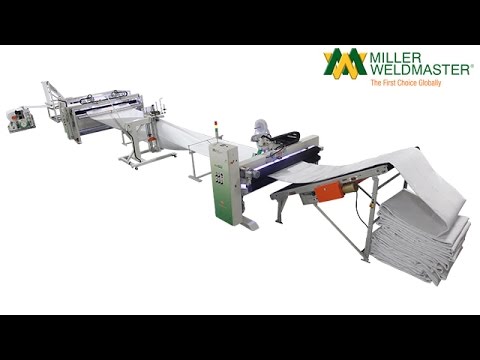
Urządzenia do produkcji wkładek CIPP wytwarzają rury z tkaniny o ciągłej długości poprzez automatyczne podawanie, napinanie oraz zgrzewanie lub zszywanie różnych materiałów, w tym filcu nietkanego i tkanin powlekanych, w celu uzyskania szczelnej wkładki gotowej do impregnacji żywicą i montażu. Proces ten przebiega w trybie ciągłym, dzięki czemu system może jednocześnie zgrzewać lub zszywać dwie warstwy tkaniny oraz wytwarzać na dużą skalę zarówno wkładki jednowarstwowe, jak i dwuwarstwowe. Urządzenia są dostępne w różnych rozmiarach, aby sprostać różnym wymaganiom projektowym.
Proces produkcyjny przebiega zgodnie z następującymi etapami:
Odwijanie — rolki filcu włókninowego i/lub tkaniny powlekanej są zamontowane na wytrzymałych stojakach odwijających. Masa i średnica rolki mają istotne znaczenie — system odwijający musi utrzymywać stałe napięcie w miarę zmiany średnicy rolki.
Napięcie i podawanie — materiał jest podawany przez układ napinający, który reguluje prędkość podawania do strefy łączenia. Utrzymanie stałego napięcia ma kluczowe znaczenie dla jakości spoiny w całym przebiegu produkcji.
Łączenie — materiał trafia do strefy łączenia, gdzie jest zgrzewany (gorącym powietrzem lub gorącym klinem), zszywany lub w obu tych sposobach, w zależności od konstrukcji wkładki. W przypadku wkładek dwuwarstwowych proces ten odbywa się w jednym przejściu na linii produkcyjnej, co gwarantuje równomierne rozmieszczenie materiału wkładki wewnątrz rury, zapewniając odpowiednie pokrycie oraz integralność strukturalną.
Wyprowadzanie i zbieranie — zewnętrzne urządzenia wyciągające spłaszczają gotową wykładzinę, a przenośnik pochyły składa ją na harmonijkę, przygotowując do wysyłki. Serie produkcyjne mogą być długie — setki stóp liniowych bez przerwy.
Podczas produkcji materiał nie jest przetwarzany ręcznie. Automatyka kontroluje prędkość, temperaturę, napięcie oraz spójność szwów.
Czym produkcja wkładów CIPP różni się od ogólnego spawania?
Klienci czasami rozpoczynają swoje poszukiwania, używając ogólnych terminów związanych ze spawaniem przemysłowym. Produkcja wykładzin CIPP stanowi odrębne zastosowanie. Wykorzystywane materiały — włóknina poliestrowa, tkanina powlekana PVC, tkanina powlekana poliuretanem — nie są metalowe. Szwy są długie i ciągłe, a nie krótkie spoiny punktowe. Ponadto maszyna musi obsługiwać duże, ciężkie rolki, zapewniając stałą kontrolę napięcia na całej długości. Standardowy sprzęt do spawania przemysłowego nie jest do tego przystosowany. Warstw filcu niepowlekanego nie można zgrzewać na gorąco, dlatego w większości przypadków produkcja wkładek wymaga również zastosowania przemysłowego szycia. Systemy CIPP firmy Miller Weldmasterzostały specjalnie zaprojektowane z uwzględnieniem gramatury materiałów, długości odcinków oraz tolerancji szwów wymaganych w produkcji wkładek.
Zastosowania i konfiguracje w produkcji wkładów CIPP
Wkładki CIPP są produkowane z przeznaczeniem dla kilku odrębnych rynków, z których każdy charakteryzuje się własną grupą odbiorców oraz wymaganiami dotyczącymi specyfikacji wkładek, uzależnionymi od konkretnego zastosowania. Maszyny firmy Miller Weldmastersą skonfigurowane tak, aby spełniały wymagania konstrukcyjne wkładek obowiązujące na każdym z tych rynków, a ponadto można je dodatkowo dostosować do konkretnych potrzeb projektowych występujących na tych rynkach.
Modernizacja kanalizacji sanitarnej i deszczowej
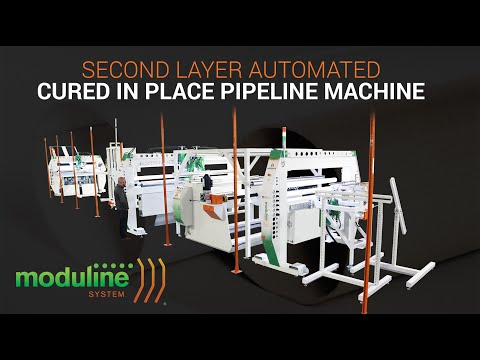
Miller WeldmasterWkładka do renowacji kanalizacji sanitarnej i burzowej ma zazwyczaj dwuwarstwową budowę: wewnętrzną warstwę z włókniny, która przenosi żywicę, oraz zewnętrzną warstwę z powlekanej włókniny (PVC, poliuretan, polietylen lub polipropylen). Maszyna CIPP single or double layer firmy zszywa lub zgrzewa obie warstwy na linii produkcyjnej w jednym przejściu, wykonuje zgrzewy mocujące oraz nakłada taśmę za pomocą gorącego powietrza na zszyty szew, aby zapewnić jego wodoszczelność.
Renowacja rurociągów przemysłowych
Rurociągi technologiczne, systemy odprowadzania substancji chemicznych oraz infrastruktura przemysłowa wymagają zastosowania wykładzin o odmiennych parametrach technicznych. Wymagania dotyczące grubości ścianek są wyższe, skład chemiczny powłok może się różnić, a konsekwencje awarii wykładziny dla funkcjonowania instalacji są poważniejsze niż w przypadku zastosowań komunalnych.
Wykładziny stosowane w renowacji przemysłowej często zawierają cięższe warstwy filcowe oraz bardziej wytrzymałe powłoki zewnętrzne. Konfigurowalna architektura systemu firmy Miller Weldmasterjest kompatybilna z materiałami wysokiej jakości, zapewniając trwałość i wydajność w zastosowaniach przemysłowych, a także pozwala na stosowanie kombinacji materiałów o wyższych parametrach bez konieczności korzystania z oddzielnej maszyny.
Produkcja rurek kalibracyjnych
Cal-Tubes to komory nadmuchowe — a nie wkładki konstrukcyjne — umieszczane wewnątrz wkładki podczas montażu systemu CIPP w celu dociśnięcia jej do ścianki rury nośnej w trakcie utwardzania się żywicy; bez prawidłowo wykonanego elementu Cal-Tube wkładka nie utwardzi się, osiągając jednolitą grubość ścianki.
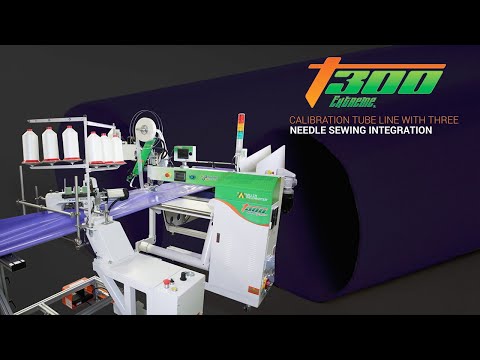
W produkcji rur Cal-Tube stosowana jest technologia łączenia podobna do tej wykorzystywanej w przypadku wkładek renowacyjnych, jednak o odmiennych specyfikacjach materiałowych i wymaganiach wymiarowych. Niektórzy klienci firmy Miller Weldmaster wytwarzają oba produkty na tych samych lub podobnych konfiguracjach maszyn, a firma Miller Weldmaster może skonfigurować systemy tak, aby umożliwić jednoczesną produkcję wkładek renowacyjnych i rur Cal-Tube, co pozwala producentom usprawnić działalność.
Rodzaje maszyn: spawalnicze, szwalnicze oraz systemy kombinowane
Metoda łączenia stosowana w Państwa maszynie decyduje o tym, jakie konstrukcje podszewek można na niej wytwarzać. Dostępne są trzy opcje: zgrzewanie gorącym powietrzem, zgrzewanie gorącym klinem oraz szycie przemysłowe. Produkcja podszewek dwuwarstwowych wymaga jednoczesnego działania w linii produkcyjnej zarówno systemu szycia, jak i systemu zgrzewania.
Miller WeldmasterWśród maszyn CIPP tej firmy znajdują się: CIPP Single or Double Layer maszynę do zgrzewania rur (szyje lub zgrzewa filc i filc powlekany w linii produkcyjnej, wykonuje zgrzewy punktowe warstw oraz okleja taśmą zszyty szew), system „CIPP Double Tube Sewing ” (szyje wstępnie uformowaną rurę z szwem typu „prayer”) oraz Calibration Tube System (automatyczne zgrzewanie rur z wykorzystaniem zgrzewania równoległego i prostopadłego oraz cięcie na wymiar) oraz T300 Flex zgrzewarkę na gorące powietrze i gorący klin. Kompletne zautomatyzowane linie produkcyjne można znaleźć na stronie poświęconej zautomatyzowanym rozwiązaniom CIPP, a każda maszyna CIPP jest dostępna w wyszukiwarce maszyn.
Zgrzewanie gorącym powietrzem w przypadku wykładzin CIPP
W procesie zgrzewania gorącym powietrzem wykorzystuje się strumień ogrzanego powietrza do zmiękczenia termoplastycznych warstw powłoki, a następnie łączy się je pod naciskiem rolek dociskowych. Metoda ta doskonale nadaje się do tkanin powlekanych warstwami zewnętrznymi z PVC, poliuretanu lub polietylenu. Systemy zgrzewania gorącym powietrzem firmy Miller Weldmastersą skonfigurowane z myślą o długich, ciągłych odcinkach zgrzewu — a nie do ogólnego zastosowania przemysłowego w krótkich cyklach.
Ważne: Nie wszystkie tkaniny nadają się do zgrzewania termicznego. Filc włókninowy bez powłoki termoplastycznej nie pozwala na utworzenie połączenia zgrzewanego — wymaga on zszycia. Jeśli Państwa wkładka posiada wewnętrzną warstwę z surowego filcu, w systemie musi znajdować się głowica zszywająca.
Po zakończeniu spawania wykładzinę można utwardzić za pomocą gorącej wody lub pary wodnej w celu aktywacji żywicy i zakończenia procesu utwardzania.
Zgrzewanie na gorąco metodą „Hot Wedge” w przypadku wykładzin CIPP
W przypadku zgrzewania na gorący klin rozgrzany element przesuwa się bezpośrednio między dwiema warstwami tkaniny termoplastycznej, topiąc ich powierzchnie przed ich złączeniem. Metoda ta zapewnia spójną geometrię spoiny przy wyższych prędkościach produkcyjnych niż w przypadku zgrzewania gorącym powietrzem w przypadku niektórych kombinacji materiałów, a także pozwala uzyskać węższe tolerancje spoin w przypadku określonych powłok termoplastycznych.
Dla nabywców porównujących technologie zgrzewania gorącym powietrzem i gorącym klinem: właściwy wybór zależy od konkretnych parametrów materiałowych oraz docelowej prędkości produkcji. Firma Miller Weldmaster określi odpowiednią technologię zgrzewania po przeanalizowaniu budowy Państwa podkładu.
Szycie przemysłowe wkładek z filcu z włókniny
Filc poliestrowy nietkany — standardowa warstwa wewnętrzna większości wkładek renowacyjnych CIPP — nie nadaje się do zgrzewania termicznego. Wymaga on szycia przemysłowego. Systemy szyjące firmy Miller Weldmasterto wytrzymałe urządzenia przemysłowe, a nie sprzęt przeznaczony do cienkich materiałów tekstylnych. Zostały one skonstruowane tak, aby sprostać wymaganiom produkcji CIPP w zakresie gramatury materiałów i długości ciągłych odcinków.
W przypadku wykładzin dwuwarstwowych systemy firmy „ Miller Weldmaster ” umożliwiają zszycie jednej warstwy filcu oraz zgrzanie drugiej warstwy powlekanej w ramach jednego przebiegu na linii produkcyjnej. Oznacza to, że urządzenia te mogą przetwarzać dwie warstwy jednocześnie, skutecznie łącząc zarówno materiał wewnętrzny, jak i zewnętrzny w ramach jednej operacji.
| Metoda łączenia | Najlepszy dla | Kompatybilność materiałowa |
|---|---|---|
| Spawanie gorącym powietrzem | Ciągły długi szew na tkaninach powlekanych | Filc powlekany PVC, poliuretanem lub polietylenem |
| Spawanie gorącym klinem | Szybkie zgrzewanie termoplastyczne | Tkaniny pokryte powłoką termoplastyczną |
| Szycie przemysłowe | Filc włókninowy, niepowlekane warstwy wewnętrzne | Filc włókninowy, materiały wzmocnione włóknami |
| Połączone (spawanie + szycie) | Wkładki dwuwarstwowe (wewnętrzna z filcu + zewnętrzna powlekana) | Konstrukcje z materiałów mieszanych |
Produkcja wkładek CIPP jednowarstwowych a dwuwarstwowych
Konstrukcja wkładki determinuje konfigurację maszyny. Zanim będą Państwo mogli określić specyfikację maszyny, muszą Państwo wiedzieć, jaki rodzaj wkładki zamierzają Państwo produkować.
Wkładka jednowarstwowa wymaga prostszej konfiguracji maszyny. Wkładka dwuwarstwowa wymaga zintegrowanego systemu pracującego w trybie ciągłym, który obsługuje dwa strumienie materiału i jednocześnie łączy tkaniny, umożliwiając ciągłą produkcję z rolek. Większość produkowanych na dużą skalę wkładek do renowacji kanalizacji ma konstrukcję dwuwarstwową.
Jeśli nie mają Państwo pewności, jaka konstrukcja jest wymagana przez Państwa grupę docelową, zespół inżynierów firmy Miller Weldmastermoże omówić z Państwem specyfikacje wykładzin przed skonfigurowaniem maszyny.
Oto praktyczna różnica:
| Budownictwo | Opis | Typowe zastosowanie |
|---|---|---|
| Jednowarstwowy | Jedna warstwa włókniny lub tkaniny powlekanej uformowana w rurkę | Zastosowania o mniejszej średnicy i niższym ciśnieniu |
| Dwuwarstwowy | Wewnętrzna warstwa z włókniny filcowej + powlekana warstwa zewnętrzna połączone jednocześnie | Renowacja kanalizacji strukturalnej – większe średnice |
| Wielowarstwowe (na zamówienie) | Dodatkowe warstwy wzmacniające w przypadku ekstremalnej średnicy lub ciśnienia | Rurociągi przemysłowe, duża infrastruktura |
Jak wybrać spawarkę do technologii CIPP
Najważniejsze elementy maszyn, które należy sprawdzić przed zakupem
Odpowiednia maszyna do zgrzewania rur CIPP to taka, która jest dostosowana do konkretnej konstrukcji rury, specyfikacji materiałowej oraz docelowej wielkości produkcji. Maszyny są dostępne w różnych rozmiarach, aby sprostać różnym wymaganiom projektowym, i mogą przetwarzać różne materiały, w tym filc nietkany oraz filc powlekany, umożliwiając produkcję wielowarstwowych wyrobów o zróżnicowanych właściwościach. Czynniki te ostatecznie decydują o tym, czy system będzie działał niezawodnie — i utrzyma tę niezawodność — w warunkach produkcyjnych. Przestrzeganie odpowiednich norm bezpieczeństwa podczas eksploatacji maszyn ma również zasadnicze znaczenie dla zapewnienia prawidłowego montażu, zapobiegania uszkodzeniom oraz uzyskania bezpiecznego i niezawodnego wyniku naprawy.
System odwijania do zastosowań w trudnych warunkach
Materiały CIPP dostarczane są w postaci dużych, ciężkich rolek. Komercyjny system odwijania musi wytrzymać ciężar rolki bez pogorszenia napięcia podawania w miarę zmniejszania się średnicy rolki. Niewłaściwa konstrukcja systemu odwijania stanowi ukryty problem produkcyjny — objawia się on zbaczaniem materiału, nierównymi połączeniami oraz niejednolitymi wymiarami warstwy wkładowej na dalszym etapie procesu.
Proszę zapytać dostawców, na jaką masę rolki przystosowany jest ich odwijacz oraz czy napięcie jest regulowane aktywnie, czy też zarządzane pasywnie poprzez opór materiału.
Kontrola napięcia i posuwu
Stałe napięcie na całej długości ścieżki podawania nie jest opcjonalne — stanowi podstawę jakości połączenia. Zbyt duże napięcie powoduje odkształcenie tkaniny. Zbyt małe powoduje marszczenie się materiału w strefie łączenia. Zautomatyzowana kontrola napięcia eliminuje czynnik ludzki jako zmienną, co stanowi wymóg dla systemów CIPP przeznaczonych do produkcji seryjnej, a nie jedynie ulepszenie funkcjonalne.
Systemy ręcznej regulacji napięcia sprawdzają się w przypadku prototypowania w małych seriach. Nie nadają się one jednak do produkcji wkładów na skalę komercyjną.
Konfiguracja strefy łączenia szwów
Strefa łączenia to miejsce, w którym powstaje wkładka. Prawidłowe połączenie szwów gwarantuje równomierny rozkład materiału wkładki, co zapewnia jej optymalne działanie. Konfiguracja musi być dostosowana do rodzaju szwu oraz składu materiałowego Państwa wkładki:
- Szew zakładkowy: krawędzie materiału nakładają się na siebie przed połączeniem. Powoduje to nieznaczne zwiększenie grubości w miejscu szwu. Powszechnie stosowany w wykładzinach do renowacji kanałów ściekowych.
- Szew czołowy: krawędzie są łączone czołowo za pomocą taśmy łączącej lub bezpośredniego zgrzewu. Zapewnia to jednolitą grubość ścianki. Jest to wymagane w zastosowaniach, w których kluczowe znaczenie ma spójność wymiarowa w obszarze szwu.
Rodzaj połączenia ma wpływ na dalszy przebieg montażu — przed ostatecznym ustaleniem konfiguracji urządzenia prosimy o skonsultowanie się z instalatorem.
System produkcji rolek i wyładunku
Sposób odprowadzania decyduje o tym, w jaki sposób gotowa wkładka jest odbierana po zgrzaniu. Produkcja w trybie ciągłym z rolki stanowi standard w masowej produkcji wkładek. Prędkość odprowadzania musi być dostosowana do wydajności strefy zgrzewania — niedopasowanie powoduje albo gromadzenie się materiału na wcześniejszym etapie, albo utratę napięcia na późniejszym etapie. Oba te czynniki negatywnie wpływają na jakość wkładki.
Podczas analizowania parametrów technicznych maszyny proszę sprawdzić jej wydajność wyjściową. Jest to częste przeoczenie, które ujawnia się w trakcie zwiększania tempa produkcji.
Interfejs operatora i systemy bezpieczeństwa
Zautomatyzowane systemy CIPP wymagają minimalnej interwencji operatora podczas cyklu produkcyjnego. Interfejs musi jednak umożliwiać szybką regulację parametrów, monitorowanie temperatury oraz reagowanie na awarie bez niepotrzebnego zatrzymywania linii produkcyjnej. Niemniej jednak do bezpiecznej i wydajnej eksploatacji oraz konserwacji tych zautomatyzowanych systemów CIPP niezbędni są wykwalifikowani specjaliści, którzy zapewnią przestrzeganie wszystkich protokołów bezpieczeństwa i standardów operacyjnych.
Czynniki, które należy potwierdzić: systemy zatrzymania awaryjnego, precyzja regulacji temperatury, wykrywanie usterek za pomocą czujników oraz oznakowanie CE w przypadku eksploatacji lub eksportu na rynki europejskie.
Najważniejsze pytania, które należy zadać podczas oceny sprzętu
Przed dokonaniem zakupu prosimy zadać każdemu dostawcy sześć poniższych pytań dotyczących odwijania, kontroli napięcia, strefy klejenia, odbioru, interfejsu operatora oraz zgodności z normami elektrycznymi.
| Komponent | O co zapytać | Dlaczego to ma znaczenie |
|---|---|---|
| System relaksacyjny | Jaka jest znamionowa masa rolki? Czy napięcie jest aktywnie regulowane? | Równomierne podawanie materiału zapobiega powstawaniu wad szwów na dalszym etapie produkcji |
| Kontrola napięcia | Czy regulacja napięcia odbywa się automatycznie czy ręcznie? Jaki jest zakres regulacji? | Sterowanie automatyczne eliminuje wpływ czynnika ludzkiego na jakość szwu |
| Strefa spajania | Jakie rodzaje szwów są obsługiwane? Czy można zmienić metodę łączenia? | Konfiguracja musi dokładnie odpowiadać specyfikacji Państwa wkładki |
| System wyprowadzania | Jaka jest maksymalna prędkość wyjściowa? Czy odpowiada ona wydajności strefy łączenia? | Nierównowaga prędkości powoduje naprężenia w materiale lub uszkodzenie spoiny |
| Interfejs operatora | Czy interfejs HMI jest intuicyjny? Jakie funkcje wykrywania i zgłaszania usterek są dostępne? | Szybkość reagowania na przerwy w działaniu zależy od przejrzystości interfejsu |
| Certyfikaty | Czy urządzenie posiada oznaczenie CE? Jakie normy elektryczne spełnia? | Wymagane na rynkach eksportowych oraz w niektórych przypadkach związanych z przestrzeganiem przepisów krajowych |
Produkcja własna a zakup wkładki: obliczenie rzeczywistych kosztów
Większość firm zajmujących się montażem wykładzin rozpoczyna działalność od zakupu wykładzin od producenta. Jednak produkcja własna stanowi opłacalne rozwiązanie, które zwiększa wydajność, pozwala zaoszczędzić czas oraz obniża koszty pracy. Przy określonej wielkości produkcji przeniesienie produkcji wykładzin do własnego zakładu staje się nie tylko bardziej efektywne, ale także zapewnia znaczące korzyści pod względem opłacalności i wydajności. Decyzja o przeniesieniu produkcji wykładzin do własnego zakładu jest decyzją dotyczącą inwestycji kapitałowej — i wymaga rzetelnej analizy danych liczbowych.
Co decyduje o porównaniu kosztów
Główne czynniki brane pod uwagę przy rozważaniu wyboru między samodzielną realizacją a zleceniem wykonania:
- Koszt materiału na stopę: cena zakupionej wykładziny obejmuje marżę producenta, koszty transportu oraz opakowania. Produkcja własna zastępuje te koszty kosztem surowca powiększonym o amortyzację maszyn i koszty pracy — co przy produkcji na dużą skalę zazwyczaj przekłada się na niższy koszt na stopę.
- Kontrola czasu realizacji: zakup gotowych elementów wiąże się z koniecznością dostosowania się do harmonogramu produkcji dostawcy. Produkcja własna pozwala na uruchamianie produkcji zgodnie z wymaganiami bieżących projektów, co pomaga zminimalizować przestoje poprzez umożliwienie natychmiastowej reakcji na potrzeby projektowe. Dla instalatorów zarządzających wieloma projektami realizowanymi jednocześnie taka kontrola ma rzeczywistą wartość operacyjną.
- Elastyczność specyfikacji: zakupiona wykładzina jest dostępna w standardowych konfiguracjach. Własna produkcja pozwala dostosować grubość ścianek, gramaturę filcu oraz parametry powłoki do wymagań projektu — bez konieczności spełnienia minimalnego wymogu zamówienia ani ponoszenia dodatkowych kosztów związanych z wydłużeniem czasu realizacji.
- Osiąganie marży: rura wykładzinowa stanowi istotny składnik kosztów w projekcie CIPP. Producenci, którzy sami wytwarzają rury wykładzinowe, osiągają marżę producenta od każdego stopy, którą montują.
„Firma Humphrys jest niezwykle zadowolona z tego, że firma Miller Weldmaster jest w stanie dostarczać nam maszyny do zgrzewania termicznego dostosowane do naszych potrzeb, co pozwoliło nam zwiększyć wydajność i obniżyć koszty pracy”.
Kiedy warto zdecydować się na produkcję własną
Nie każda firma powinna produkować własne wkłady. Kluczową zmienną jest wielkość produkcji. Poniżej pewnego progu produkcyjnego koszty amortyzacji maszyn przewyższają oszczędności w przeliczeniu na stopę. Powyżej tego progu produkcja własna konsekwentnie zapewnia lepszą opłacalność.
Kandydaci o dużym potencjale do produkcji własnej zazwyczaj charakteryzują się następującymi cechami:
- Obecnie regularnie zamawiają materiał wykładzinowy na potrzeby projektów obejmujących rury o dużej średnicy lub o dużej objętości.
- Chcą mieć kontrolę nad harmonogramem produkcji i nie mogą sobie pozwolić na opóźnienia w łańcuchu dostaw.
- W swoich ofertach projektowych uznali Państwo koszty wykładziny za istotny czynnik powodujący spadek marży.
- Produkują Państwo lub zamierzają produkować zarówno wkładki rehabilitacyjne, jak i rurki kalibracyjne.
W przypadku tych operacji własna produkcja wkładów zwiększa elastyczność planowania, zmniejsza zależność od dostawców oraz zapewnia większą kontrolę nad jakością wkładów. Z czasem może to przyczynić się do poprawy marż i wspierać skalowalny wzrost.
Dlaczego warto wybrać firmę „ Miller Weldmaster ” jako dostawcę urządzeń do produkcji wkładów CIPP
Miller Weldmaster Od 1974 roku firma zajmuje się produkcją przemysłowych systemów do zgrzewania i szycia tkanin. Produkowane przez nią systemy do wytwarzania wkładek CIPP nie są adaptacjami platform zgrzewających ogólnego przeznaczenia — zostały zaprojektowane specjalnie z uwzględnieniem gramatury materiałów, długości odcinków oraz tolerancji szwów wymaganych w produkcji wkładek.
Sprawdzone w praktyce na dużą skalę: miliony stóp liniowych na całym świecie
Miller WeldmasterSystemy produkcji rur wkładowych CIPP tej firmy pozwoliły wyprodukować miliony stóp bieżących rur wkładowych w ramach instalacji na całym świecie. Ta wielkość produkcji nie jest jedynie hasłem marketingowym — odzwierciedla ona rzeczywiste wyniki eksploatacyjne systemów działających w zakładach produkujących rury wkładowe na wielu rynkach i w różnych regionach geograficznych.
Dla nabywców rozważających zakup środków trwałych większe znaczenie mają dotychczasowe wyniki eksploatacyjne niż specyfikacje techniczne. Maszyna, która sprawdziła się w warunkach produkcji na dużą skalę, to zupełnie inna sprawa niż ta, która tego doświadczenia nie posiada.
Indywidualna konfiguracja konstrukcji Państwa wykładziny
Miller Weldmaster nie oferuje standardowych, gotowych maszyn do technologii CIPP. Każdy system jest konfigurowany pod kątem konkretnej konstrukcji wykładziny, specyfikacji materiałowej, zakresu średnic oraz docelowej wielkości produkcji określonej przez nabywcę.
Oznacza to, że otrzymana przez Państwa maszyna nie jest systemem ogólnego przeznaczenia, który został dostosowany do konkretnych potrzeb. Jest to system zaprojektowany specjalnie pod kątem Państwa produkcji. Jednowarstwowa lub dwuwarstwowa, wyłącznie zgrzewanie lub połączenie zgrzewania i szycia, szew nakładkowy lub czołowy, konkretne wymagania dotyczące odbioru — każda z tych zmiennych jest uwzględniana w procesie konfiguracji przed wysyłką systemu.
Obsługa posprzedażowa: szkolenia, części zamienne i bieżąca obsługa serwisowa
Oferta firmy „ Miller Weldmaster ” nie kończy się na dostawie. Każdy system obejmuje szkolenie operatorów. Części zamienne są dostępne w magazynie. Po zakończeniu instalacji do Państwa dyspozycji pozostaje zespół serwisowy, który zapewnia ciągłość produkcji.
Dla nabywców oceniających długoterminową niezawodność produkcji ma to znaczenie. System produkcji wkładów CIPP stanowi urządzenie o kluczowym znaczeniu dla procesu produkcyjnego. Dostawca, który jest w stanie zapewnić szybką dostawę części zamiennych oraz sprawne wsparcie techniczne, chroni Państwa harmonogram produkcji.