Informacje na temat spawarek pneumatycznych
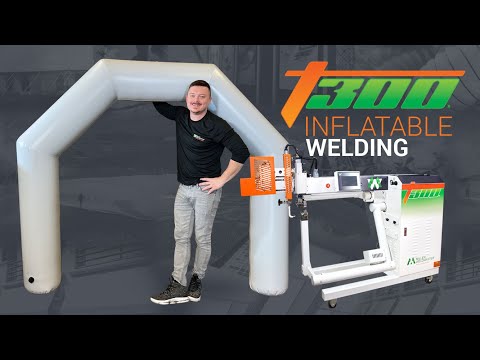
Zgrzewarki do wyrobów nadmuchiwanych wykorzystują precyzyjnie kontrolowane ciepło i ciśnienie do łączenia tkanin termoplastycznych — PVC, TPU oraz typu „drop stitch” — w szczelne i wodoszczelne szwy bez użycia klejów ani szycia. W rezultacie powstaje połączenie, które staje się częścią samego materiału: mocniejsze, trwalsze i bardziej jednolite niż cokolwiek, co można uzyskać przy użyciu kleju na dużą skalę. Firma „ Miller Weldmaster ” produkuje zgrzewarki na gorące powietrze, zgrzewarki radiowe (RF) oraz zgrzewarki impulsowe do wyrobów nadmuchiwanych, a jej flagowym produktem jest zgrzewarka „ T300 Curve ” przeznaczona do szwów zakrzywionych i trójwymiarowych.
Niniejszy przewodnik zawiera wszystkie informacje potrzebne producentom wyrobów nadmuchiwanych do oceny zastosowania zgrzewania gorącym powietrzem w ich działalności — opisuje, na czym polega ten proces, jakie materiały można nim obrabiać, jak wypada on na tle innych metod zgrzewania oraz jak dobrać odpowiednią maszynę do danego rodzaju produktu. Niezależnie od tego, czy zajmują się Państwo produkcją łodzi nadmuchiwanych, dmuchanych zamków, schronów wojskowych czy desek do wiosłowania typu „drop stitch”, zawarte tu informacje pomogą Państwu podjąć pewną decyzję dotyczącą wyboru sprzętu.
Kluczowe wnioski
- Spawanie gorącym powietrzem pozwala uzyskać szczelne i wodoszczelne połączenia w nadmuchiwanych wyrobach z tworzyw termoplastycznych poprzez zgrzewanie materiału na poziomie molekularnym — bez stosowania klejów, które z czasem ulegają degradacji.
- Miller WeldmasterModele „ T300 Curve ” oraz „T600 Curve” służą do zgrzewania zakrzywionych oraz trójwymiarowych elementów nadmuchiwanych, a dzięki podwójnym ramionom umożliwiają wykonywanie zarówno prostych, jak i zakrzywionych szwów.
- Zgrzewanie gorącym powietrzem jest znacznie szybsze niż klejenie i pozwala uzyskać szczelne połączenia bez ryzyka osłabienia się kleju z upływem czasu.
- Tkaniny z PVC, TPU oraz typu „drop stitch” (dwupłaszczowe) wymagają różnych ustawień maszyny; należy skonfigurować odpowiednią zgrzewarkę pod kątem głównego materiału, z którego Państwo korzystają.
Miller Weldmastermodele „ T300 Curve ” oraz „T600 Curve”
Oba rozwiązania zostały stworzone specjalnie z myślą o producentach wyrobów nadmuchiwanych, a każdy zakup obejmuje montaż na miejscu oraz szkolenie.
W jaki sposób nadmuchiwane zgrzewarki tworzą szczelne połączenia
Zgrzewanie gorącym powietrzem to proces łączenia termoplastycznego, polegający na skierowaniu precyzyjnie podgrzanego powietrza na obszar zgrzewania w celu zmiękczenia dwóch powierzchni tkaniny, a następnie połączeniu ich pod ciśnieniem w celu utworzenia trwałego połączenia na poziomie molekularnym. Bez nici. Bez kleju. Połączenie staje się częścią materiału.
Dla producentów wyrobów nadmuchiwanych zgrzewanie gorącym powietrzem stanowi standard produkcyjny z prostego powodu: wyroby nadmuchiwane opierają się wyłącznie na integralności szwów. Pojedynczy punkt nieszczelności — niezależnie od tego, czy wynika on ze zniszczonego połączenia klejowego, pękniętej nici, czy też pęknięcia naprężeniowego na brzegu — oznacza produkt wadliwy. Zgrzewanie gorącym powietrzem eliminuje te rodzaje uszkodzeń, tworząc szwy o wytrzymałości równej lub większej niż sama tkanina podstawowa. W naszym przewodniku po zgrzewaniu gorącym powietrzem w przypadku produktów nadmuchiwanych omówiono ten proces i jego zalety bardziej szczegółowo.
Proces ten jest kontrolowany przez trzy zmienne: temperaturę, prędkość i ciśnienie. Operatorzy ustalają te parametry w zależności od rodzaju i grubości tkaniny. Maszyna dostarcza ciepło do strefy zgrzewania, podczas gdy rolki podające wywierają nacisk i przesuwają materiał ze stałą prędkością. Efektem jest za każdym razem powtarzalne połączenie o jakości produkcyjnej — bez zmienności charakterystycznej dla kleju nakładanego ręcznie.
Jak działa spawanie gorącym powietrzem
Zgrzewarkę na gorące powietrze można porównać do maszyny do szycia, która zamiast nici wykorzystuje ciepło. Podgrzewana dysza kieruje kontrolowany strumień gorącego powietrza bezpośrednio na powierzchnie styku dwóch warstw materiału. Gdy materiał mięknie, zestaw precyzyjnych rolek wywiera nacisk, dociskając powierzchnie do siebie. Po opuszczeniu strefy zgrzewania połączenie niemal natychmiast się ochładza, utrwalając wiązanie molekularne.
Każde spawanie gorącym powietrzem regulują trzy parametry, które zostały szczegółowo omówione w naszym przewodniku po spawarkach na gorące powietrze i ich głównych zastosowaniach:
- Temperatura: należy ją ustawić w zależności od rodzaju i grubości materiału. PVC i TPU wymagają różnych zakresów temperatur.
- Prędkość: określa czas, przez jaki materiał jest poddawany działaniu ciepła. Niższe prędkości umożliwiają głębsze przenikanie ciepła w przypadku grubszych materiałów.
- Nacisk: wywierany przez rolki zgrzewające. Musi być dostosowany do rodzaju materiału — zbyt mały nacisk powoduje niepełne zgrzanie, a zbyt duży — odkształcenie materiału.
W maszynach Weldmaster górne i dolne rolki zgrzewające są sterowane niezależnie, co pozwala operatorowi precyzyjnie regulować nacisk po obu stronach tkaniny — jest to kluczowa cecha w przypadku materiałów o różnych właściwościach warstwy wierzchniej i podłoża.
Wszystko o tkaninach do konstrukcji nadmuchiwanych
Materiały, właściwości i spawalność
Wybór odpowiedniej zgrzewarki na gorące powietrze do produkcji nadmuchiwanych wyrobów należy rozpocząć od zapoznania się z właściwościami tkaniny, z którą Państwo pracują. Tkanina powlekana PVC, TPU (termoplastyczny poliuretan) oraz tkanina typu „drop stitch” (dwupłaszczowa) to trzy główne materiały stosowane w produkcji nadmuchiwanych wyrobów — każdy z nich ma inne wymagania dotyczące zgrzewania, a różne rodzaje tkanin nadmuchiwanych mają wpływ na właściwości i trwałość szwów.
Tkanina powlekana PVC
Tkanina powlekana PVC jest dominującym materiałem w produkcji wyrobów nadmuchiwanych. Zapewnia ona dobrze znaną równowagę między trwałością, elastycznością i kosztami — a ponadto zachowuje się w przewidywalny sposób podczas zgrzewania gorącym powietrzem. PVC znajduje zastosowanie praktycznie w każdej kategorii produktów nadmuchiwanych: łodziach rekreacyjnych i wojskowych, dmuchanych zamkach, konstrukcjach reklamowych, namiotach nadmuchiwanych oraz produktach promocyjnych.
Skuteczne zgrzewanie PVC wymaga precyzyjnej regulacji temperatury. PVC charakteryzuje się określonym zakresem temperatur roboczych, w którym materiał mięknie na tyle, by umożliwić połączenie, ale nie ulega degradacji. Urządzenia wyposażone w precyzyjną cyfrową regulację temperatury — oraz zapewniające stabilny przepływ powietrza na dyszy — pozwalają uzyskać jednolite, powtarzalne spoiny PVC przy prędkości produkcyjnej.
PVC umożliwia również stosowanie różnych rodzajów połączeń: połączeń nakładkowych, obszytych, stykowych oraz połączeń z listwami maskującymi. Ta wszechstronność sprawia, że jest to najbardziej elastyczny materiał do produkcji nadmuchiwanych wyrobów, z którym można pracować przy użyciu zgrzewarki na gorące powietrze.
TPU (termoplastyczny poliuretan)
TPU stanowi najlepszy wybór w zastosowaniach związanych z produktami nadmuchiwanymi, w których właściwości PVC okazują się niewystarczające. Charakteryzuje się wyższym stosunkiem wytrzymałości do masy, lepszą odpornością na degradację pod wpływem promieniowania UV oraz znacznie większą elastycznością w niskich temperaturach — wszystkie te czynniki mają kluczowe znaczenie w przypadku wojskowych produktów nadmuchiwanych, wysokowydajnych jednostek pływających oraz zbiorników medycznych.
Zgrzewanie gorącym powietrzem sprawdza się dobrze w przypadku TPU, jednak proces ten wymaga ściślejszej kontroli niż w przypadku PVC. TPU charakteryzuje się węższym zakresem temperatur roboczych — przekroczenie tych wartości powoduje przypalenie powierzchni materiału lub utratę jego właściwości strukturalnych. Urządzenie zapewniające precyzyjną i stabilną temperaturę na dyszy nie jest opcjonalne podczas zgrzewania TPU; jest to wymóg niezbędny.
Dla producentów wykorzystujących zarówno PVC, jak i TPU w tym samym zakładzie możliwość szybkiej zmiany i dokładnego odtworzenia ustawień dostosowanych do danego materiału pomiędzy seriami produkcyjnymi stanowi ważne kryterium wyboru maszyny.
Tkanina typu „drop stitch” (dwuścienna)
Tkanina typu „drop stitch” — zwana również tkaniną dwuścienną — to konstrukcja, w której dwie powlekane warstwy tkaniny są połączone tysiącami wewnętrznych nici poliestrowych o jednakowej wysokości. Po nadmuchaniu nici te utrzymują stałą grubość, a produkt staje się sztywny. Jest to technologia stosowana w produkcji nadmuchiwanych desek do wiosłowania wykonanych techniką zgrzewania typu „drop stitch”, nadmuchiwanych mat do jogi oraz w coraz popularniejszej kategorii sztywnych konstrukcji nadmuchiwanych.
Zgrzewanie tkaniny typu „drop stitch” wymaga innego podejścia niż zgrzewanie jednowarstwowego PVC lub TPU. Tkanina ta jest sztywniejsza i grubsza, a podczas zgrzewania krawędzi nie wolno uszkodzić jej wewnętrznej struktury włókien. Panele należy również precyzyjnie wyrównać i tymczasowo zgrzać przed wykonaniem zgrzewu — w przeciwnym razie ruchy podczas zgrzewania spowodują niewspółosiowość szwów i potencjalne miejsca nieszczelności.
Miller Weldmaster Problem ten rozwiązuje się za pomocą urządzenia do spawania typu „ T300 Extreme Curve Double-Wall ”, wyposażonego w mechanizm „ ultrasonic cutter ”, który przed spawaniem przycina i tymczasowo mocuje górny oraz dolny panel. Zapewnia to utrzymanie prawidłowego ustawienia paneli przez cały czas trwania procesu oraz eliminuje konieczność ręcznego mocowania lub przyklejania.
W szczególności w przypadku producentów desek do wiosłowania typu drop stitch zastąpienie tradycyjnego procesu łączenia ścianek bocznych za pomocą kleju spawaniem gorącym powietrzem pozwala uzyskać szczelne połączenia bez konieczności wykonywania pracochłonnego nakładania kleju, co eliminuje jeden z etapów produkcji wykonywanych ręcznie.
Metody zgrzewania konstrukcji nadmuchiwanych: gorące powietrze, gorący klin i częstotliwość radiowa (RF)
Zgrzewanie gorącym powietrzem jest najbardziej wszechstronną metodą stosowaną w przypadku wyrobów nadmuchiwanych: pozwala na obróbkę materiałów takich jak PVC, TPU i drop stitch oraz umożliwia zgrzewanie zakrzywionych szwów. Zgrzewanie gorącym klinem nadaje się do długich, prostych szwów, natomiast zgrzewanie radiowe (RF) sprawdza się w przypadku elementów o kształtach wycinanych z materiałów takich jak PVC, PU i TPU.
| Metoda | Jak to działa | Najlepszy dla | Rodzaje szwów | Ograniczenia |
|---|---|---|---|---|
| Spawanie gorącym powietrzem | Zewnętrzne ogrzane powietrze zmiękcza powierzchnie materiałów; rolki dociskowe łączą je ze sobą | Nadmuchiwane konstrukcje 2D i 3D; zakrzywione i skomplikowane szwy; PVC, TPU, technologia „drop stitch” | Nakładka, obszycie, stykanie się na styk, zakrzywione, listwa osłonowa, podwójna ścianka | Wymaga dokładnej kalibracji temperatury i prędkości w zależności od materiału |
| Spawanie gorącym klinem | Podgrzany metalowy klin styka się z materiałem i bezpośrednio przewodzi ciepło; rolki wywierają nacisk | Produkcja prostych szwów na dużą skalę; grubsze lub sztywniejsze materiały | Nakładanie się, obszycie, proste szwy | Mniejsza elastyczność w przypadku krzywych i złożonych kształtów 3D |
| Zgrzewanie RF (częstotliwością radiową) | Energia elektromagnetyczna ogrzewa materiał od wewnątrz; matryce wywierają nacisk, tworząc połączenie | Nadmuchiwane wyroby z PVC, PU i TPU oraz elementy łodzi formowane przy użyciu niestandardowych matryc 2D lub 3D | Szwy nakładkowe, obszyciowe, stykowe, kanałowe i rurowe w wykrojach | Każdy kształt wymaga indywidualnej matrycy; maszyna do druku metodą drop stitch firmy Miller Weldmaster wykorzystuje gorące powietrze, a nie częstotliwość radiową (RF) |
Zastosowania produktów nadmuchiwanych według rodzaju produktu
Zgrzewarki na gorące powietrze znajdują zastosowanie w szerokiej gamie produktów nadmuchiwanych. Każdy rodzaj produktu wiąże się ze specyficznymi wyzwaniami związanymi z wykonaniem szwów — takimi jak dobór materiału, geometria szwu, wymagania dotyczące ciśnienia czy wielkość produkcji — z którymi odpowiednia maszyna musi sobie poradzić.
Łodzie i jednostki pływające nadmuchiwane
Produkcja łodzi pneumatycznych — od rekreacyjnych pontonów po wojskowe jednostki desantowe — stawia najwyższe wymagania dotyczące jakości szwów spośród wszystkich kategorii wyrobów pneumatycznych. Szwy muszą wytrzymywać ciśnienie, zapobiegać przedostawaniu się wody oraz wytrzymywać intensywne obciążenia w środowisku wodnym. Uszkodzenie szwu na morzu nie jest reklamacją dotyczącą jakości; jest to zdarzenie zagrażające bezpieczeństwu, dlatego wielu producentów korzysta ze specjalistycznych zgrzewarek na gorące powietrze przeznaczonych do wyrobów pneumatycznych, aby uzyskać jednolite i wodoszczelne szwy.
Geometria kadłubów łodzi wymaga możliwości wykonywania spoin o zakrzywionym przebiegu. Przednie sekcje kadłuba, komory dziobowe oraz przejścia między rurą a dnem zawierają spoiny o promieniowym przebiegu. Standardowe spawarki produkcyjne bez ramienia zakrzywionego nie są w stanie niezawodnie wykonać takich spoin. Właśnie do tego zastosowania zaprojektowano spawarkę „ T300 Curve ”.
TPU staje się coraz częściej materiałem wybieranym do budowy łodzi wojskowych oraz rekreacyjnych klasy premium ze względu na swoją odporność na promieniowanie UV, niskie temperatury i ścieranie. Dla producentów wykorzystujących TPU niezbędna jest maszyna zapewniająca precyzyjną i stabilną regulację temperatury.
Namioty nadmuchiwane, schronienia i konstrukcje wojskowe
Wielkoformatowe nadmuchiwane schronienia — szpitale polowe, namioty dowodzenia, jednostki odkażające — wymagają stałej jakości szwów na niezwykle długich odcinkach zgrzewów wykonanych na dużych panelach materiałowych. Szwy muszą wytrzymywać ciśnienie pod obciążeniem, być odporne na działanie czynników atmosferycznych oraz niezawodnie sprawdzać się w trudnych warunkach terenowych.
Zgrzewanie gorącym powietrzem zapewnia spójność i szybkość wymagane przy produkcji na taką skalę. Maszyna utrzymuje stałą temperaturę i ciśnienie na całej długości zgrzewu, który może obejmować jednocześnie kilka metrów tkaniny. Taką spójność trudno jest osiągnąć w przypadku kleju, gdzie grubość warstwy oraz warunki utwardzania ulegają zmianom.
Dmuchane zamki, dmuchane atrakcje i konstrukcje reklamowe
Produkcja dmuchanych wyrobów z PVC na dużą skalę — dmuchane zamki, dmuchane tory przeszkód, postacie promocyjne, dmuchane nośniki reklamowe — to kategoria, w której najważniejsze dla nabywców są wydajność produkcyjna oraz koszt jednostkowy. Jakość szwów ma znaczenie, ale równie istotne są szybkość i powtarzalność przy produkcji seryjnej, zwłaszcza w przypadku producentów tworzących kreatywne produkty dmuchane przeznaczone do rozrywki i organizacji wydarzeń.
Zgrzewanie gorącym powietrzem automatyzuje proces tworzenia połączeń, eliminując pracochłonny etap nakładania kleju. Operatorzy ustawiają parametry i podają materiał, a maszyna wytwarza powtarzalne połączenia bez czasu potrzebnego na ręczne nakładanie kleju. Dla producentów wytwarzających setki sztuk miesięcznie ta różnica w wydajności ma istotne znaczenie.
Deski do wiosłowania typu „drop stitch” oraz sztywne pontony
Deski do wiosłowania typu SUP wykonane w technologii drop stitch należą do najpopularniejszych produktów tego typu. W tradycyjnym procesie produkcji desek SUP do łączenia tkaniny ścianek bocznych między panelami górnym i dolnym stosowano klej — proces ten jest pracochłonny, nie zapewnia spójnych wyników i powoduje powstawanie szwów, które z czasem tracą wytrzymałość w miarę degradacji kleju.
Spawanie gorącym powietrzem całkowicie zastępuje ten proces. Opcja „ T300 Extreme Curve Double-Wall ” pozwala na zespawanie szwu ścianki bocznej wykonanej techniką drop stitch w jednym przejściu, zapewniając hermetyczne połączenie bez użycia kleju. Zintegrowany system „ ultrasonic cutter ” mocuje tymczasowo górny i dolny panel przed przejściem spawalniczym, eliminując problemy z wyrównaniem, które pojawiają się w przypadku metod ręcznych.
Przejście na spawanie eliminuje etap ręcznego klejenia i zapewnia większą spójność połączeń w całej linii produktów.
Rodzaje szwów w konstrukcjach nadmuchiwanych: jakie szwy mogą wykonać maszyny Weldmaster
Szwy nakładkowe, obszyciowe, stykowe oraz z taśmą maskującą wykonuje się za pomocą standardowej zgrzewarki na gorące powietrze; do szwów zakrzywionych niezbędna jest maszyna do zgrzewania krzywych, taka jak T300 Curve, natomiast do szwów krawędziowych typu „drop stitch” należy użyć urządzenia T300 Extreme Curve Double-Wall.
| Typ szwu | Opis | Typowe zastosowania | Czy konieczne jest zastosowanie ramienia zakrzywionego? |
|---|---|---|---|
| Prosty szew zakładkowy | Dwie warstwy tkaniny nakładają się na siebie; obie powierzchnie są ze sobą zgrzane | Płaskie panele, komory powietrzne, proste ściany namiotowe | Nie |
| Szwy na brzegach | Krawędź tkaniny jest zagięta i zgrzana z samą sobą; w ten sposób powstaje wzmocniona, wykończona krawędź | Krawędzie pontonów, obwody namiotów, krawędzie paneli | Nie — jednak ramię krzywoliniowe pozwala na obszywanie zakrzywionych brzegów |
| Szew doczołowy | Krawędzie tkaniny zostały połączone na styk; nad miejscem połączenia przyspawano listwę maskującą | Połączenia między panelami w dużych konstrukcjach nadmuchiwanych i innych obiektach | Nie |
| Nakładanie się na listwę maskującą | Szew zakładkowy oraz dodatkowy pasek przyspawany na wierzchu w celu wzmocnienia | Połączenia poddawane dużym obciążeniom w łodziach i wojskowych pontonach | Nie — jednak w przypadku wersji zakrzywionych konieczne jest zastosowanie zakrzywionego ramienia |
| Szwy zakrzywione / o określonym promieniu | Szew przebiega po zakrzywionej linii; wymaga to, aby maszyna prowadziła materiał po łuku | Kadłuby łodzi, zaokrąglone panele namiotowe, trójwymiarowe konstrukcje nadmuchiwane | Tak — wymagane ramię łukowe |
| Szwy dwuścienne / typu „drop stitch” | Szwem łączy się krawędzie obwodowe dwuwarstwowej tkaniny typu „drop stitch”; wymagana jest specjalna konfiguracja maszyny | Deski do wiosłowania na wodzie (SUP), sztywne pontony, maty do ćwiczeń | Tak — T300 Extreme Curve Double-Wall |
Jak wybrać spawarkę pneumatyczną
Aby wybrać zgrzewarkę do wyrobów nadmuchiwanych, należy uwzględnić pięć czynników: kształt produktu, materiał, wielkość produkcji, rodzaje szwów oraz wymagane wsparcie techniczne. Wybór odpowiedniej zgrzewarki do produkcji wyrobów nadmuchiwanych nie jest przede wszystkim kwestią ceny — jest to decyzja dotycząca zgodności z produktem. Niewłaściwa maszyna, niedopasowana do kształtu produktu lub rodzaju tkaniny, spowoduje uszkodzenia szwów, marnotrawstwo materiału oraz opóźnienia w produkcji. Poniżej przedstawiono pięciostopniowy schemat pozwalający dokonać właściwego wyboru.
Krok 1: Określ kształt produktu — 2D, 3D lub zakrzywiony
Jest to pierwsze i najważniejsze pytanie. Jeśli Państwa produkty mają konstrukcję płaską i zawierają wyłącznie proste szwy — na przykład niektóre kształty poduszek powietrznych czy proste, płaskie nadmuchiwane nośniki reklamowe — wystarczająca może być standardowa zgrzewarka produkcyjna. Jeśli natomiast Państwa produkty mają zakrzywione szwy, zaokrąglone panele lub trójwymiarowe kształty — łodzie, zaokrąglone panele namiotowe, trójwymiarowe postacie — potrzebna jest maszyna wyposażona w ramię krzywoliniowe. Nie ma możliwości obejścia tego wymogu.
Krok 2: Zapoznaj się z materiałem
Wybrany materiał podstawowy determinuje zakres temperatur, wymagania dotyczące przepływu powietrza oraz konfigurację maszyny niezbędną do produkcji wysokiej jakości wyrobów nadmuchiwanych. PVC charakteryzuje się szerokim zakresem temperatur roboczych i jest materiałem najbardziej tolerancyjnym w przypadku zgrzewania gorącym powietrzem. TPU wymaga precyzyjnej i stabilnej kontroli temperatury ze względu na węższy zakres temperatur roboczych. Tkanina typu „drop stitch” wymaga specjalistycznej maszyny dwuściennej z funkcją fastrygowania paneli. W przypadku pracy z wieloma materiałami należy upewnić się, że maszyna umożliwia konfigurację i zapisanie ustawień dla każdego rodzaju materiału.
Krok 3: Określenie wielkości produkcji
Wielkość produkcji decyduje o tym, jakiej wydajności maszyny Państwo potrzebują. W przypadku małych i średnich wielkości produkcji model T300 Curve nadaje się do większości zastosowań związanych z produkcją wyrobów nadmuchiwanych. W przypadku większych wielkości produkcji lub większych formatów model T600 Curve zapewnia wyższą przepustowość i wydajność. W przypadku bardzo wysokich wymagań produkcyjnych dostępne są niestandardowe rozwiązania zautomatyzowane na stronie Miller Weldmaster.
Krok 4: Proszę ocenić, jakie rodzaje szwów są wymagane w Państwa produktach
Proszę porównać tabelę rodzajów szwów zamieszczoną w poprzedniej sekcji z projektami Państwa produktów. Jeśli którekolwiek z Państwa produktów wymagają szwów zakrzywionych lub szwów z krawędzią typu „drop stitch”, proszę wyeliminować z oceny wszystkie maszyny, które nie posiadają odpowiednich możliwości. Maszyna zdolna do wykonywania rodzajów szwów wymaganych przez Państwa produkty stanowi podstawowy wymóg — możliwości wykraczające poza ten zakres stanowią dodatkowy atut.
Krok 5: Ocena wsparcia w zakresie instalacji, szkoleń i serwisu
Możliwości maszyny to tylko część równania. Przestoje są kosztowne, a przeszkolenie Państwa zespołu wpływa na zwrot z inwestycji już od pierwszego dnia. Pakiet „ Miller Weldmaster ” obejmuje instalację na miejscu oraz szkolenie dołączone do każdego zakupu, dzięki czemu Państwa zespół będzie gotowy do rozpoczęcia produkcji w ciągu około 1,5 dnia. Równie ważny dla ciągłości produkcji jest stały dostęp do certyfikowanego wsparcia serwisowego i części zamiennych. Szybka reakcja serwisu pomaga utrzymać Państwa wydajność produkcyjną.
Miller Weldmaster Maszyny do produkcji artykułów nadmuchiwanych
Miller WeldmasterGłównymi modelami zgrzewarek do materiałów nadmuchiwanych firmy Miller Weldmaster są: T300 Curve, T600 Curve oraz T300 Extreme Curve Double-Wall. Firma projektuje i produkuje zgrzewarki do tkanin od 1974 roku. Wymienione tutaj maszyny stanowią trzon oferty zgrzewarek do materiałów nadmuchiwanych. Aby uzyskać pełną specyfikację techniczną, wskazówki dotyczące zastosowań oraz prezentację na przykładzie konkretnego rodzaju tkaniny, prosimy odwiedzić strony poszczególnych modeli lub skontaktować się z zespołem ds. zastosowań firmy Weldmaster.
Oprócz trzech poniższych urządzeń na gorące powietrze, oferta firmy Miller Weldmaster w zakresie urządzeń do produkcji pontonów obejmuje prasę „RFlex ” (zgrzewanie radiowe z wykorzystaniem niestandardowych matryc 2D i 3D, przeznaczoną również do pontonów), RFlex oraz przenośne zgrzewarki RF firmyRFlex do PVC i PU, model Impulse Extreme (zgrzewanie impulsowe, wymieniony również w kategorii łodzi nadmuchiwanych), zgrzewarkę na gorące powietrze i gorący klin T600 Flex, ręczne narzędzie przemysłowe EliteAir do napraw oraz Seamvision system kontroli szwów na podczerwień. Zapoznaj się z pełną ofertą maszyn do produkcji pontonów w wyszukiwarce maszyn.
T300 Curve — Wszechstronna spawarka do spawania zakrzywionych szwów
T300 Curve to podstawowa maszyna dla producentów wyrobów nadmuchiwanych o kształtach 2D i 3D. Wygięte ramię pozwala maszynie na podążanie za zakrzywionymi ścieżkami zgrzewania na kadłubach łodzi, zaokrąglonych panelach oraz skomplikowanych kształtach wyrobów nadmuchiwanych, z którymi nie radzą sobie zgrzewarki do prostych szwów. System gorącego powietrza jest kompatybilny z materiałami PVC, TPU oraz powlekanymi tkaninami do wyrobów nadmuchiwanych o różnej grubości.
Pakiet „ T300 Curve ” obejmuje instalację na miejscu oraz szkolenie w ramach zakupu.
T600 Curve — nadmuchiwarka spawalnicza o dużej wydajności
Model T600 Curve stanowi wersję o większej wydajności przeznaczoną dla producentów, którzy potrzebują większej przepustowości, pracują z większymi formatami produktów nadmuchiwanych lub zwiększają skalę produkcji ponad możliwości modelu T300. Urządzenie to oferuje taką samą funkcję zgrzewania zakrzywionych szwów jak model T300, a jego platforma została zaprojektowana z myślą o wyższych wymaganiach produkcyjnych.
T300 Extreme Curve Double-Wall — Specjalista ds. technologii Drop Stitch
Maszyna „ T300 Extreme Curve Double-Wall ” została zaprojektowana specjalnie do zastosowań z wykorzystaniem tkanin typu drop stitch: desek do wiosłowania, mat gimnastycznych oraz sztywnych konstrukcji nadmuchiwanych. Maszyna wyposażona jest w zintegrowany system „ ultrasonic cutter ”, który tnie krawędź tkaniny dwuściennej i tymczasowo zszywa górny oraz dolny panel przed przejściem zgrzewu — zapobiegając przemieszczaniu się paneli i zapewniając czysty, wyrównany szew krawędziowy.
Maszyna ta zastępuje proces łączenia ścianek bocznych za pomocą kleju, stosowany w tradycyjnej produkcji metodą „drop stitch”, eliminując tym samym pracochłonny etap produkcji i zapewniając uzyskanie niezawodnie hermetycznych szwów bez użycia kleju.
Czy są Państwo gotowi sprawdzić, jak te maszyny sprawdzają się w przypadku konkretnego materiału i produktu? Prosimy o zgłoszenie prośby o przeprowadzenie testu materiału lub wirtualnej prezentacji na stronie Miller Weldmaster.
Instalacja, szkolenie i uruchomienie produkcji
Zakup spawarki i rozpoczęcie produkcji to dwa odrębne etapy. Różnica w czasie między nimi zależy od tego, jak skutecznie dostawca sprzętu wspiera ten proces. Firma Miller Weldmaster traktuje instalację i szkolenie jako kluczowy element produktu, a nie jako opcjonalny dodatek.
Instalacja i konfiguracja na miejscu
Po dokonaniu zakupu zaplanowana zostanie wizyta certyfikowanego inżyniera serwisu terenowego firmy Miller Weldmaster w Państwa zakładzie produkcyjnym w celu zainstalowania i skonfigurowania maszyny. Instalacja obejmuje fizyczne ustawienie i podłączenie maszyny, jej kalibrację zgodnie ze specyfikacjami elektrycznymi Państwa zakładu oraz wykonanie wstępnych spawów próbnych z wykorzystaniem rzeczywistego materiału produkcyjnego w celu potwierdzenia prawidłowości ustawień, zanim Państwa zespół przejmie obsługę urządzenia.
Dostosowanie maszyny do konkretnego materiału przed rozpoczęciem szkolenia oznacza, że Państwa zespół będzie się uczył na maszynie, która jest już prawidłowo skonfigurowana pod kątem Państwa środowiska produkcyjnego — a nie na podstawie ogólnych ustawień, które mogą nie być dostosowane do Państwa tkaniny.
Szkolenie Państwa zespołu produkcyjnego
Szkolenie obejmuje obsługę maszyn, ustawienia parametrów dostosowane do poszczególnych materiałów (temperatura, prędkość, ciśnienie), konfigurację szwów dla poszczególnych rodzajów Państwa produktów, procedury bezpieczeństwa oraz podstawową konserwację. Celem jest, aby Państwa operatorzy byli w pełni zdolni do samodzielnego prowadzenia produkcji pod koniec wizyty szkoleniowej.
Większość klientów rozpoczyna produkcję w ciągu około 1,5 dnia od dostawy maszyny. Termin ten wynika zarówno z prostoty obsługi maszyny, jak i z praktycznego podejścia do szkoleń stosowanego przez firmę Weldmaster — Państwa zespół od pierwszego dnia ćwiczy na Państwa materiałach, przygotowując Państwa produkty.
Serwis i części zamienne
Urządzenia produkcyjne wymagają stałego wsparcia. Firma Miller Weldmaster dysponuje siecią certyfikowanych inżynierów serwisowych do obsługi na miejscu, magazynem części zamiennych do całej linii maszyn oraz zespołem serwisowym dostępnym w celu zdalnego rozwiązywania problemów. Dla producentów wyrobów nadmuchiwanych, realizujących harmonogramy produkcji ciągłej, szybki dostęp do serwisu nie jest jedynie dodatkowym udogodnieniem — stanowi on wymóg w zakresie zarządzania ryzykiem produkcyjnym.
Firma Weldmaster oferuje również materiały szkoleniowe dla nowych operatorów dołączających do Państwa zespołu produkcyjnego po wstępnej instalacji, dzięki czemu funkcjonowanie zakładu nie będzie uzależnione od jednego przeszkolonego pracownika w zakresie utrzymania wydajności maszyn.