
Zgrzewanie wysokoczęstotliwościowe (HF) polega na łączeniu materiałów termoplastycznych poprzez ogrzewanie ich od wewnątrz za pomocą energii elektromagnetycznej. W Stanach Zjednoczonych proces ten nazywany jest zazwyczaj zgrzewaniem radioczęstotliwościowym (RF); spotyka się również terminy takie jak zgrzewanie dielektryczne, uszczelnianie dielektryczne oraz zgrzewanie radioczęstotliwościowe— wszystkie one odnoszą się do tego samego procesu. Firma Miller Weldmaster opracowuje technologie zgrzewania radioczęstotliwościowego (RF) dla producentów, którzy potrzebują hermetycznych i wodoszczelnych połączeń w materiałach takich jak PVC, poliuretan i inne tworzywa polarne.
W niniejszym przewodniku wyjaśniono, na jakiej zasadzie działa zgrzewanie wysokoczęstotliwościowe (HF), jakie materiały można nim zgrzewać, gdzie znajduje ono zastosowanie, jak wypada na tle innych metod zgrzewania tworzyw sztucznych, czym różnią się zgrzewarki HF półprzewodnikowe od rurowych oraz jak ocenić, czy zgrzewanie wysokoczęstotliwościowe (HF) jest odpowiednie dla Państwa produktu.
W niniejszym przewodniku:
- Czym jest zgrzewanie wysokoczęstotliwościowe (RF)?
- Na jakiej zasadzie działa zgrzewanie wysokoczęstotliwościowe?
- Jakie materiały można zgrzewać metodą HF?
- Zalety zgrzewania wysokoczęstotliwościowego
- W przypadkach, w których stosuje się zgrzewanie wysokoczęstotliwościowe
- Zgrzewanie HF a inne metody zgrzewania tworzyw sztucznych
- Czy zgrzewanie radiowe jest odpowiednią metodą dla Państwa produktu?
- Zgrzewarki wysokoczęstotliwościowe: półprzewodnikowe a lampowe
- Wskazówki dotyczące uzyskiwania spójnych i bezpiecznych spoin wykonanych metodą zgrzewania radiowego
- Miller Weldmaster Zgrzewarki RF
- Najczęściej zadawane pytania
Czym jest zgrzewanie wysokoczęstotliwościowe (RF)?
Zgrzewanie wysokoczęstotliwościowe (HF) — zwane również zgrzewaniem radiowym (RF) — to proces wykorzystujący energię elektromagnetyczną do łączenia materiałów termoplastycznych. W odróżnieniu od metod zgrzewania cieplnego, w których ciepło dostarczane jest z zewnątrz, zgrzewanie HF ogrzewa materiał od wewnątrz. Pole elektryczne o wysokiej częstotliwości powoduje, że cząsteczki polarne (dipolowe) w materiale obracają się w przód i w tył, a tarcie molekularne generuje ciepło, które zmiękcza i łączy warstwy. W naszym hasle słownikowym poświęconym częstotliwościom radiowym wyjaśniono te terminy bardziej szczegółowo.
Ponieważ proces ogrzewania rozpoczyna się wewnątrz materiału, nie występuje tu otwarty płomień, gorące powietrze ani klej czy rozpuszczalnik — jest to jedynie precyzyjne połączenie czasu, ciśnienia i energii o częstotliwości radiowej. W rezultacie powstaje jednolite, hermetyczne i wodoodporne połączenie, które jest ledwo widoczne i często równie wytrzymałe, a nawet wytrzymalsze niż otaczający je materiał.
Jak działa zgrzewanie wysokoczęstotliwościowe (RF)?
Każda spawarka RF działa na tej samej zasadzie: generator wytwarza energię o wysokiej częstotliwości, a elektroda (zwana również matrycą, narzędziem lub prętem) przekazuje ją do spawanego obszaru. Proces ten składa się z pięciu etapów:
- Ułożenie materiałów: W obszarze spawania pomiędzy elektrodą górną a płytą dolną umieszcza się dwie lub więcej warstw tworzywa termoplastycznego.
- Zastosowanie pola elektromagnetycznego: Pomiędzy elektrodami przyłożone zostaje pole o wysokiej częstotliwości — zazwyczaj 27,12 MHz.
- Ruch cząsteczkowy i nagrzewanie: Cząsteczki polarne w materiale wibrują, powodując nagrzewanie się materiału od wewnątrz na zewnątrz.
- Wywieranie nacisku: Nacisk utrzymuje warstwy w ścisłym kontakcie w trakcie zmiękczania materiału, dzięki czemu ulegają one połączeniu w jedną całość.
- Chłodzenie i uszczelnianie: Zasilanie zostaje wyłączone, a spoina schładza się pod ciśnieniem, tworząc mocne i estetyczne uszczelnienie. Kontrola ciśnienia, czasu zgrzewania oraz czasu chłodzenia zapewnia spójność i powtarzalność każdego zgrzewu.
Chcieliby Państwo zobaczyć to w akcji? Proszę obejrzeć tę krótką animację przedstawiającą zgrzewanie radiowe.
Jakie materiały można spawać metodą HF?
| Materiał | Czy nadaje się do zgrzewania RF? | Uwagi |
| PVC (winyl) | Tak | Najczęściej zgrzewany materiał metodą RF, ze względu na swoją silną polaryzację. |
| PU (poliuretan) i TPU | Tak | Idealny do nadmuchiwanych i wodoodpornych zastosowań. |
| EVA | Tak | Stosowane w elastycznych wyrobach medycznych i produktach konsumenckich. |
| PET-G | Tak | Używany w zastosowaniach medycznych i przezroczystych opakowaniach. |
| Polipropylen (PP) | Nie | Niepolarny; wymaga zastosowania innej metody, takiej jak zgrzewanie gorącym powietrzem lub gorącym klinem. |
| Polietylen (PE) | Nie | Niepolarny; wymaga zastosowania innej metody spawania. |
| Nylon | Nie | Nie reaguje na pole radiowe. |
Spawaniem HF można poddawać wyłącznie termoplasty polarne, ponieważ proces ten opiera się na dipolach molekularnych odpowiedzialnych za wytwarzanie ciepła. Tworzywa niepolarne, takie jak polietylen i polipropylen, nie reagują na pole, dlatego ich łączenie wymaga zastosowania innej metody zgrzewania. W ramach odpowiedniej grupy materiałów zgrzewanie RF pozwala na obróbkę zarówno grubych, jak i cienkich materiałów, tkanin wzmocnionych lub folii, a także powierzchni gładkich, barwionych lub z nadrukiem.
PVC jest zdecydowanie najczęściej wybieranym materiałem — zapraszamy do zapoznania się z naszą ofertą zgrzewarek do PVC przeznaczonych do produkcji plandek, banerów, pokrowców i wkładek.
Tuż za nimi plasują się poliuretan i TPU, zwłaszcza w przypadku produktów nadmuchiwanych i wyrobów medycznych. Dowiedz się więcej na temat zgrzewania tkanin poliuretanowych.
Dlaczego kompatybilność materiałowa ma znaczenie
Wybór odpowiedniego materiału gwarantuje wytrzymałość spoiny, trwałość oraz zgodność z przepisami. W branży medycznej, w przypadku sprzętu outdoorowego oraz opakowań przemysłowych kompatybilność materiałów może mieć wpływ na bezpieczeństwo i właściwości użytkowe. Nie mają Państwo pewności, czy dany materiał nadaje się do zgrzewania? Prosimy o przesłanie nam próbki— przetestujemy ją na naszych maszynach, aby upewnić się, że nadaje się do zgrzewania.
Zalety spawania wysoką częstotliwością
- Mocne połączenia: Hermetyczne i wodoszczelne połączenia, które często są trwalsze niż sam materiał.
- Spójne wyniki: niezawodne, powtarzalne spoiny w poszczególnych seriach produkcyjnych, co dodatkowo ułatwia kontrolę jakości.
- Precyzyjne łączenie: czyste krawędzie i dokładne spoiny, nawet w przypadku skomplikowanych kształtów i krzywizn.
- Spawanie wielowarstwowe: umożliwia spawanie kilku warstw jednocześnie, podczas gdy wiele innych metod pozwala na spawanie jedynie dwóch.
- Szwy nadające się do ponownego zgrzewania: Szwy można ponownie zgrzewać w celu ich wzmocnienia lub naprawienia błędów — czego nie da się osiągnąć przy szyciu.
- Kształty na zamówienie: Specjalistyczne matryce umożliwiają tworzenie unikalnych kształtów i uszczelnień w produktach wykonywanych na zamówienie.
- Szybka produkcja: Krótkie czasy cyklu sprzyjają produkcji wielkoseryjnej.
- Minimalne odkształcenia: Miejscowe ogrzewanie pozwala uniknąć uszkodzeń otaczającego materiału, a powierzchnia nie ulega przypaleniu ani zwęgleniu.
- Efektywność energetyczna: Urządzenie nagrzewa się i schładza w ciągu kilku sekund oraz zużywa mniej energii niż inne rozwiązania.
- Czysty proces: bez klejów, rozpuszczalników ani produktów ubocznych.
- Zgodność z przepisami: Zapewnia zgodność z przepisami branżowymi (FDA, ASTM, ISO).
- Gotowość do automatyzacji: Łatwa integracja z systemami cyfrowymi i robotycznymi w celu realizacji produkcji na dużą skalę.
Obszary zastosowania zgrzewania wysokoczęstotliwościowego
- Branża medyczna i farmaceutyczna: worki na krew, worki do infuzji i płynów, mankiety do pomiaru ciśnienia krwi, zbiorniki na płyny, obłożenia chirurgiczne oraz odzież jednorazowa, w przypadku których kluczowe znaczenie mają sterylne, szczelne szwy.
- Wyroby nadmuchiwane: pontony, schronienia awaryjne, materace powietrzne, dmuchane zamki oraz kamizelki ratunkowe, które muszą utrzymywać powietrze pod ciśnieniem. Zapraszamy do zapoznania się z naszymi rozwiązaniami w zakresie spawania wyrobów nadmuchiwanych.
- Membrany basenowe i zabezpieczenia przed wyciekiem wody: membrany basenowe, membrany do stawów, membrany zabezpieczające przed wyciekiem zgrzewane metodą RF oraz zbiorniki na wodę, w których wymagane są całkowicie wodoszczelne połączenia.
- Sprzęt ochronny i osłony: kombinezony do pracy z substancjami niebezpiecznymi, przemysłowe środki ochrony indywidualnej, schrony wojskowe oraz osłony ochronne, w których zastosowano hermetyczne szwy barierowe.
- Przemysł motoryzacyjny i lotniczy: elementy wykończenia wnętrza, panele drzwiowe, poduszki powietrzne, urządzenia pływające oraz uszczelki zabezpieczające.
- Konstrukcje napinane, namioty i plandeki: wielkoformatowe konstrukcje napinane, namioty, plandeki, markizy i geomembrany, często zgrzewane przy użyciu wielkoformatowej zgrzewarki RF.
- Produkty przemysłowe i konsumenckie: szybkobieżne bramy rolowane, zapory olejowe, billboardy, urządzenia do transportu materiałów, opakowania przemysłowe oraz sprzęt wodoodporny.
Dlaczego spawanie HF wyróżnia się w tych obszarach?
- Czyste, sterylne zgrzewanie zapobiega zanieczyszczeniu produktów medycznych, a zgrzewanie fluorowodorowe zapewnia skuteczne zgrzewanie cienkich blach i folii.
- Wysoka wytrzymałość spoiny pozwala jej wytrzymać ciśnienie, obciążenia i zużycie, a wiele warstw można zgrzewać jednocześnie, co umożliwia wytwarzanie złożonych, wielowarstwowych produktów.
- Szybkie i powtarzalne cykle sprawiają, że rozwiązanie to idealnie nadaje się do masowej produkcji towarów konsumpcyjnych i przemysłowych.
Spawanie HF a inne metody spawania tworzyw sztucznych
| Cecha | Spawanie HF (RF) | Spawanie gorącym powietrzem | Zgrzewanie ultradźwiękowe |
| Metoda ogrzewania | Elektromagnetyczne (wewnętrzne) | Zewnętrzne gorące powietrze | Wibracje o wysokiej częstotliwości |
| Kompatybilność materiałowa | Termoplasty polarne | Szerszy asortyment, w tym PE i PP | Wyłącznie cienkie tworzywa sztuczne |
| Prędkość | Szybko | Umiarkowany | Bardzo szybko |
| Wytrzymałość szwu | Wysoki | Umiarkowany do wysokiego | Umiarkowany |
| Integracja systemów automatyki | Doskonały | Dobrze | Dobrze |
Czym różnią się inne metody zgrzewania tkanin:
- W spawaniu gorącym powietrzem między warstwami wdmuchiwane jest ogrzane powietrze, a ich połączenie odbywa się pod wpływem ciśnienia. Metoda ta nadaje się do cieńszych, elastycznych materiałów, do wykonywania połączeń ogólnego przeznaczenia oraz do napraw w terenie.
- W spawaniu gorącym klinem wykorzystuje się rozgrzany klin umieszczony pomiędzy nakładającymi się warstwami. Metoda ta sprawdza się dobrze w przypadku materiałów grubych lub powlekanych oraz długich, prostych szwów.
- W spawaniu impulsowym wykorzystuje się krótkie impulsy prądu elektrycznego do podgrzania i połączenia materiału. Metoda ta nadaje się szczególnie do delikatnych, wrażliwych na ciepło folii.
- Zgrzewanie ultradźwiękowe wykorzystuje drgania mechaniczne. Najlepiej sprawdza się w przypadku małych, sztywnych lub cienkich elementów, natomiast zgrzewanie radiowe jest bardziej odpowiednie do większych, hermetycznych połączeń oraz grubszych materiałów.
Aby zapoznać się z bezpośrednim porównaniem dwóch najpopularniejszych metod zgrzewania tkanin, prosimy przeczytać nasze zestawienie dotyczące zgrzewania gorącym powietrzem a zgrzewania radiowego.
Kiedy wybrać spawanie HF?
Jeśli zadają Państwo pytanie: „Czy zgrzewanie wysokoczęstotliwościowe (HF) jest lepsze od zgrzewania gorącym powietrzem w przypadku plandek z PVC?”, to krótka odpowiedź brzmi: tak, zwłaszcza gdy wymagane są szczelne szwy, wysoka wytrzymałość oraz estetyczny wygląd. Zgrzewanie HF jest szczególnie skuteczne w przypadku PVC ze względu na jego polarną strukturę molekularną. Technologia HF jest preferowanym rozwiązaniem w przypadku materiałów polarnych, produkcji seryjnej na dużą skalę oraz branż, w których obowiązują rygorystyczne wymagania dotyczące zgodności z normami. Jeśli chodzi o szerszą kompatybilność materiałową oraz naprawy w terenie, lepszym wyborem może okazać się zgrzewanie gorącym powietrzem.
Czy zgrzewanie radiowe jest odpowiednią metodą dla Państwa produktu?
Proszę skorzystać z poniższych pytań, aby ustalić, czy zgrzewanie radiowe — lub inna metoda — jest odpowiednie dla Państwa produkcji:
- Rodzaj i grubość materiału: Do zgrzewania RF niezbędne są materiały polarne, takie jak PVC, PU, TPU, EVA lub PET-G. Grubsze lub powlekane materiały nadają się do zgrzewania RF lub zgrzewania gorącym klinem; cienkie lub wrażliwe na ciepło folie mogą nadawać się do zgrzewania impulsowego lub gorącym powietrzem.
- Kształt produktu: Produkty płaskie, takie jak banery i osłony, nadają się do zgrzewania gorącym powietrzem i gorącym klinem. Produkty trójwymiarowe lub rurowe — konstrukcje nadmuchiwane, komory powietrzne, przewody — najlepiej zgrzewać metodą RF.
- Wymagania dotyczące połączeń: Jeśli połączenia muszą być hermetyczne lub wodoszczelne albo prezentować się schludnie i profesjonalnie, najczystszych rezultatów zapewniają zgrzewanie RF oraz zgrzewanie impulsowe.
- Wielkość produkcji: Zlecenia o niewielkiej wielkości lub realizowane na zamówienie można wykonywać na maszynach obsługiwanych ręcznie; w przypadku produkcji wielkoseryjnej zalecane jest stosowanie zautomatyzowanych linii do zgrzewania radiowego.
- Umiejętności operatora: Nowoczesne urządzenia wykorzystujące fale radiowe są wyposażone w intuicyjne elementy sterujące, które skracają czas szkolenia, jednak szkolenie operatorów nadal ma istotne znaczenie dla uzyskania spójnych wyników.
- Budżet i zwrot z inwestycji: Proszę spojrzeć nie tylko na cenę zakupu, ale także na okres eksploatacji urządzenia, zużycie energii, koszty konserwacji oraz wydajność. W wielu przypadkach zgrzewarka radiowa z wyższej półki zwraca się z czasem dzięki większej wydajności i mniejszej ilości odpadów.
Najpewniejszym sposobem na uzyskanie pewności jest przeprowadzenie badań Państwa materiału. Nasz zespół oferuje bezpłatne badania materiału, aby potwierdzić, czy nadaje się on do spawania, zanim zdecydują się Państwo na inwestycję.
Zgrzewarki wysokoczęstotliwościowe: półprzewodnikowe a lampowe
Każda zgrzewarka wysokoczęstotliwościowa jest wyposażona w generator wytwarzający energię o częstotliwości radiowej. Wyróżnia się dwa główne typy, a wybór odpowiedniego zależy od rodzaju materiału, skali produkcji oraz wymagań dotyczących precyzji.
Tradycyjne zgrzewarki radiowe (z lampami elektronowymi)
Tradycyjne zgrzewarki radiowe od dziesięcioleci stanowią podstawę pracy w branży. Wykorzystują one oscylatory lampowe do generowania energii o wysokiej częstotliwości; są to urządzenia wydajne i niezawodne, przeznaczone do zgrzewania na dużą skalę, jednak wymagają stałej konserwacji oraz wykwalifikowanych techników, aby mogły działać bez zakłóceń.
- Zalety: Duża moc pozwalająca na obróbkę dużych elementów, sprawdzona niezawodność oraz niższe koszty początkowe.
- Wady: Częsta wymiana lamp, dłuższy czas rozgrzewania oraz większe zużycie energii i dłuższe przestoje.
Zgrzewarki radiowe półprzewodnikowe
Zgrzewarki radiowe półprzewodnikowe zastępują lampy wzmacniaczami półprzewodnikowymi. Zapewnia to krótszy czas reakcji, dokładniejszą regulację częstotliwości oraz znacznie większą efektywność energetyczną — zużycie energii jest nawet o 50% niższe niż w przypadku systemów lampowych. Stabilna częstotliwość wyjściowa gwarantuje za każdym razem jednolite spoiny, a lepsza kontrola ogranicza powstawanie łuku elektrycznego; nie ma też potrzeby ręcznego dostrajania częstotliwości. Koszty początkowe mogą być wyższe, ale koszty eksploatacji i konserwacji są niższe.
| Cecha | Częstotliwości radiowe w układach półprzewodnikowych | Tradycyjna technologia RF (lampowa) |
| Stabilność częstotliwości | Doskonały | Umiarkowany |
| Jednolitość spoiny | Wysoki | Zmienna |
| Przestój | Minimalny | Wyższe (wymiana rurki) |
| Wymagania konserwacyjne | Niski | Wysoki |
Który z nich należy wybrać?
- Proszę wybrać technologię RF półprzewodnikową do zgrzewania urządzeń medycznych, które wymagają rygorystycznej walidacji i czystych spoin, dla producentów dbających o oszczędność energii oraz dla linii produkcyjnych o dużej wydajności, w których priorytetem jest ciągłość pracy i spójność wyników.
- Proszę wybrać tradycyjną technologię RF do prac wielkoformatowych, takich jak namioty, plandeki i geomembrany, w zakładach wyposażonych już w urządzenia rurowe oraz w przypadku materiałów o dużej wytrzymałości, wymagających maksymalnej mocy wyjściowej.
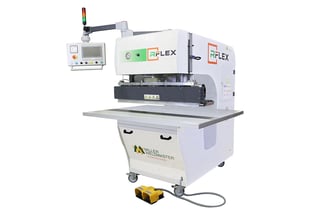
Miller WeldmasterSeria zgrzewarek wysokoczęstotliwościowych „RFlex ” została zaprojektowana z myślą o obsłudze zarówno tradycyjnych, jak i półprzewodnikowych technologii zgrzewania wysokoczęstotliwościowego; charakteryzuje się funkcją tłumienia łuku, stabilną mocą wyjściową oraz cyfrowymi interfejsami sterowania.
Innowacje i automatyzacja w spawaniu wysokoczęstotliwościowym
Inteligentniejszy sprzęt i kontrola szwów
Nowoczesne spawarki HF oferują:
- Cyfrowe elementy sterujące zapewniające powtarzalność ustawień
- Monitorowanie i diagnostyka w czasie rzeczywistym z wykorzystaniem czujników śledzących kluczowe wskaźniki w celu zapewnienia spójności szwów
- Wdrożenie technologii IoT na potrzeby konserwacji predykcyjnej i kontroli jakości
- Szybkie dostosowanie do nowych materiałów lub projektów bez długich opóźnień
Automatyzacja ogranicza liczbę błędów ludzkich, zmniejsza ilość odpadów wynikających z wadliwych szwów oraz pozwala z łatwością dostosować skalę produkcji, od małych partii po pełną produkcję.
Zrównoważony rozwój i wydajność materiałowa
Spawanie prądem wysokiej częstotliwości wspiera bardziej ekologiczną produkcję:
- Ograniczanie ilości odpadów poprzez precyzyjne spawanie
- Wykorzystanie czystej energii elektrycznej zamiast ogrzewania opartego na paliwach kopalnych
- Obsługa materiałów nadających się do recyklingu, takich jak PVC i PU
- Wyeliminowanie konieczności stosowania klejów lub rozpuszczalników
Wskazówki dotyczące uzyskiwania spójnych i bezpiecznych połączeń zgrzewanych falą radiową
- Należy dostosować ustawienia do rodzaju materiału: w przypadku grubszych materiałów może być konieczne wydłużenie czasu spawania lub zwiększenie mocy. Przed rozpoczęciem pełnej produkcji należy wykonać spawy próbne w celu precyzyjnego dostrojenia ustawień.
- Należy kontrolować cykl spawania: należy utrzymywać stały czas spawania (czas utrzymywania), ciśnienie, czas chłodzenia oraz szerokość nakładki.
- Należy dbać o kalibrację i czystość elektrod: skalibrowane elektrody równomiernie rozkładają ciśnienie i energię, a czyste elementy wyposażenia pomagają zapobiegać powstawaniu łuku elektrycznego.
- Zapewnienie podparcia materiału: Należy upewnić się, że otaczający materiał jest odpowiednio podparty, zwłaszcza w przypadku grubszych materiałów.
- Proszę zwrócić uwagę na typowe problemy: przegrzanie powoduje wypaczenie, niewłaściwe ciśnienie prowadzi do nierównych szwów, a niekompatybilne materiały nie łączą się.
- Proszę udokumentować proces: Pisemne procedury (SOP) zapewniają powtarzalność wyników niezależnie od operatora i zmiany.
- Bezpieczeństwo jest najważniejsze: należy stosować osłony maszyn, procedury blokowania i oznaczania (lockout/tagout), osłony ochronne oraz uziemienie, a także zapewnić operatorom praktyczne szkolenia.
- Proszę dbać o konserwację maszyny: należy regularnie sprawdzać elektrody, matryce i okablowanie, wymieniać części zużywające się, zanim wpłyną one negatywnie na jakość, oraz aktualizować oprogramowanie maszyny.
Aby zapoznać się z rozwiązaniami dotyczącymi konkretnych wad spawalniczych, prosimy zapoznać się z naszym przewodnikiem dotyczącym usuwania usterek w spawaniu RF.
Miller Weldmaster Maszyny do zgrzewania radiowego
Miller Weldmaster od ponad 50 lat zajmuje się projektowaniem spawarek produkowanych w Stanach Zjednoczonych. Aby uzupełnić swoje technologie spawania gorącym powietrzem, gorącym klinem oraz impulsowego o technologię częstotliwości radiowej, firma Miller Weldmaster nawiązała współpracę z Zemat Technology Group — która sprzedała ponad 6 500 spawarek RF w ponad 75 krajach — w celu wspólnego opracowania linii stacjonarnych, mobilnych oraz spawarek RF wykonywanych na zamówienie:
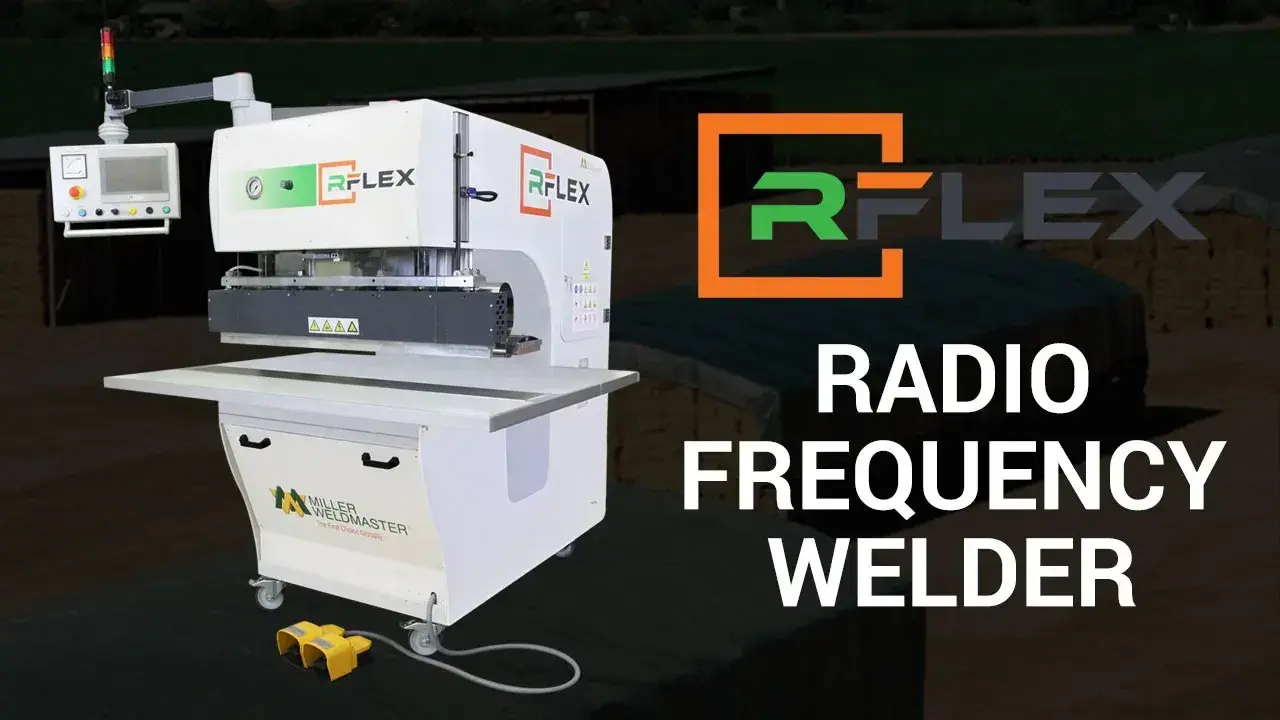
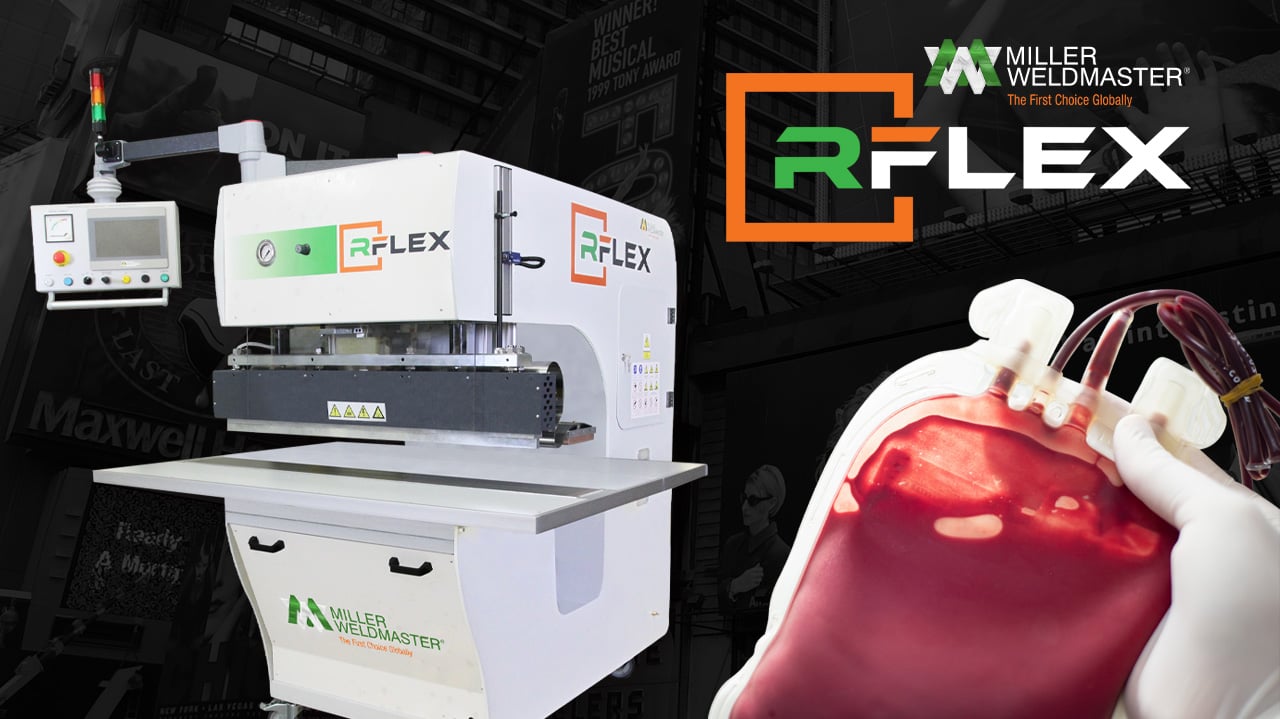
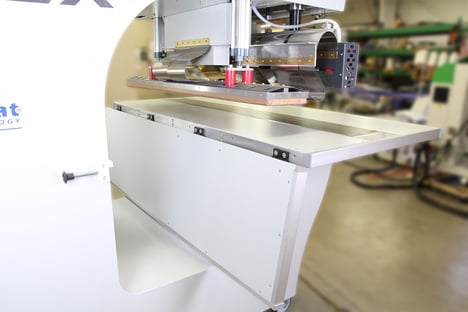
- RFlex: Stacjonarna zgrzewarka radiowa zaprojektowana z myślą o wszechstronności, wydajności i bezpieczeństwie. Zapewnia ona solidne, równomierne i wodoodporne spoiny o niemal niewidocznych szwach — nawet w przypadku wielu warstw — dzięki sterowaniu za pomocą ekranu dotykowego, programowalnym ustawieniom umożliwiającym szybką konfigurację oraz precyzyjnym ramionom zgrzewającym, które pozwalają na obróbkę ciasnych lub skomplikowanych kształtów.
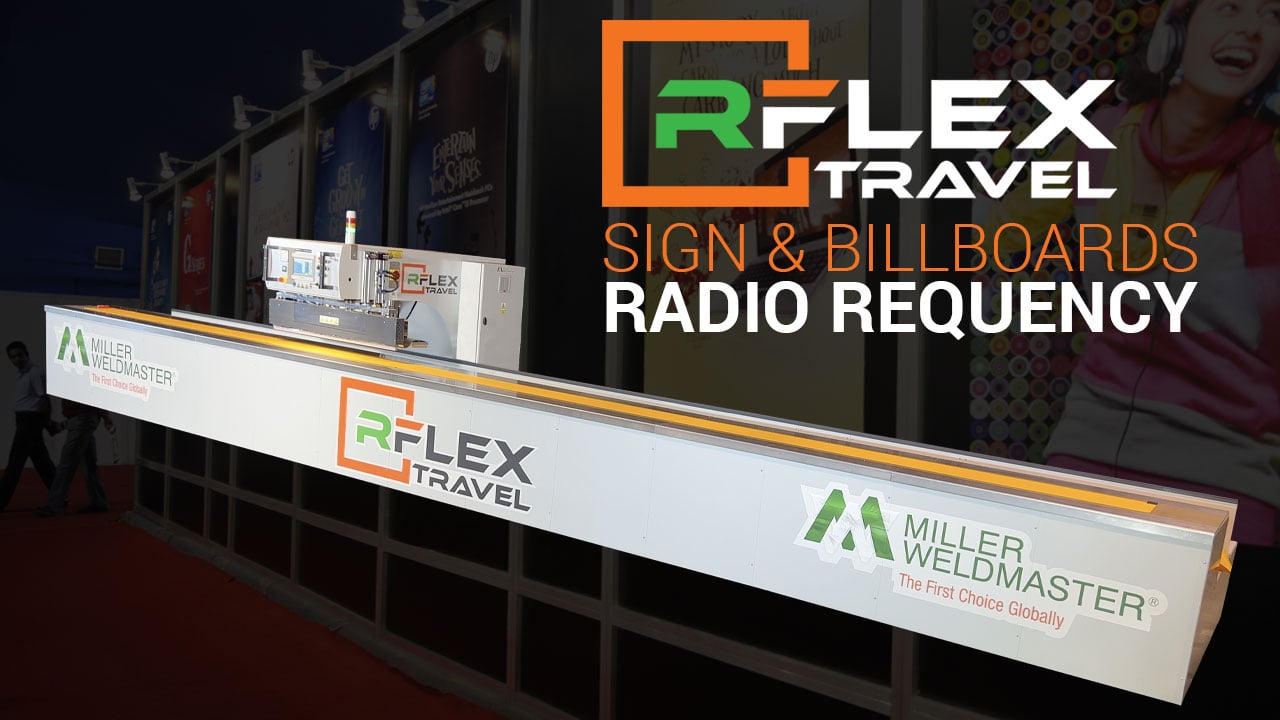
- RFlex Travel: Zgrzewarka radiowa z ruchomą głowicą przeznaczona do wielkoformatowych konstrukcji rozciąganych, plandek, geomembran i namiotów. Dzięki opcjonalnemu stołowi roboczemu z systemem próżniowym o długości do 100 metrów oraz prowadnicom laserowym wystarczy wyrównać materiał, przymocować go próżniowo, a następnie pozostawić pracę głowicy.
- RFlex Opis: Kompaktowa, precyzyjna zgrzewarka radiowa.
- Maszyny RF na zamówienie: Nasi inżynierowie projektują maszyny do zgrzewania RF na zamówienie przeznaczone do zastosowań w branży opakowaniowej, motoryzacyjnej, medycznej oraz w innych specjalistycznych dziedzinach, w tym z elektrodami dostosowanymi do indywidualnych potrzeb, automatyzacją i zaawansowanymi układami sterowania.
Nasz zespół zapewnia Państwu wsparcie od początku do końca — oferujemy bezpłatne badania materiałów, pomoc w doborze odpowiedniej maszyny, a także szkolenia, wsparcie techniczne i konserwację po instalacji.
- Poproś o prezentację
- Prosimy o przesłanie nam próbki materiału
- Porozmawiaj z ekspertem ds. zgrzewania radiowego
Powiązane poradniki
- Zgrzewanie wysokoczęstotliwościowe tworzyw PVC
- Dlaczego warto wybrać zgrzewanie tkanin za pomocą fal radiowych zamiast zgrzewania impulsowego
- Spawanie radiowe w zastosowaniach medycznych i opiece zdrowotnej
- Zgrzewanie wysokoczęstotliwościowe szwów markiz
- Zgrzewanie radiowe w trwałych opakowaniach elastycznych